
 [VIP第1年] 指数:3

创阔能源科技在用钛(Ti)的扩散接合时,发现其强度高,重量轻,耐腐蚀,生物相容性好,这些都是钛的基本特点。这种金属的比重小于普通的钢而大于铝,但强度是铝的两倍。纯钛(Ti)像大多数单质金属一样很少直接使用,而钛的合金则用途。.钛合金由于能够在高温下保持度和具有出色的耐蚀性而在航空业广为使用。在一些先进机型中,许多部件都是用钛合金制造的,从蒙皮和起落架直到液压管路和喷气发动机内部构件。海洋工程业也对钛合金抱有浓厚兴趣,因为与海水长期接触的材料需要出色的耐蚀性能。另外,由于钛耐腐蚀,生物相容性好,能够与人体骨骼结合,在医疗行业同样深受欢迎。从手术器械到矫形棒、钉和板,医用钛合金成为了医疗领域不可或缺的重要材料。用钛和钛合金制成的部件在化工、汽车和核工业的用途也越来越多。随着钛和钛合金的应用日益,这些材料的接合工艺受到高度关注。不过,由于它们容易在低氧分压下氧化,在高温下又非常活泼,它们的焊接并不简单。在焊接钛时有一点一定要记住:沾染也会导致脆化,而脆化是焊缝断裂的首要原因。沾染物可能是手指上的油污、润滑剂、切削油、涂料、污垢等等。因此,钛和钛合金的优先接合方法是真空扩散接合,创阔科技已经技术娴熟。创阔科技制作真空扩散焊,也可以根据需要设计制作。嘉定区真空扩散焊接技术指导
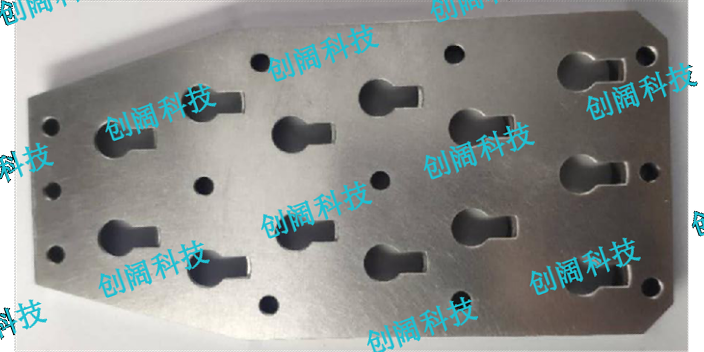
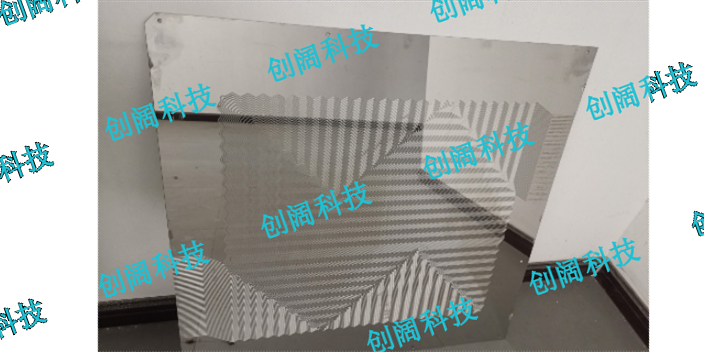
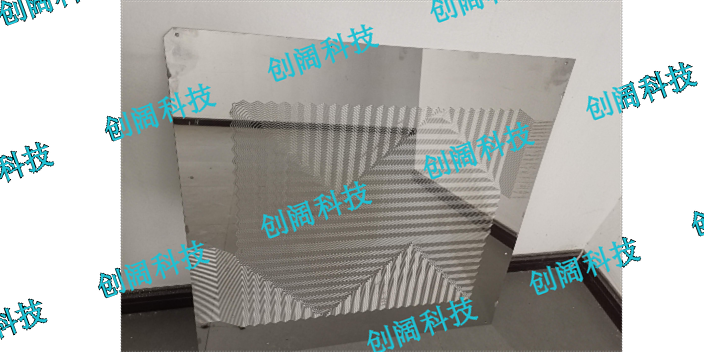
创阔能源科技采用真空扩散焊接技术制作掩膜版,掩膜版的种类有两大类:透明基板1、透明玻璃。石英玻璃(QuartzGlass)苏打玻璃(Soda-limeGlass)低膨胀玻璃(LowExpansionGlass)2、透明树脂遮光膜(1)硬质遮光膜:铬膜氧化铁硅化钼硅。(2)乳胶。它的制作方法,溅镀法(Sputtering):(1)上平行板:装载溅镀金属的靶材;下平行板:作为溅镀对象的玻璃基板。(2)将氩气(Ar2)通入反应舱中形成等离子体;氩离子(Ar+)在电场中被加速后冲撞靶材;受冲击的靶材原子会沉积在玻璃基板上从而形成薄膜。广东多层结构真空扩散焊接真空扩散焊设计加工创阔科技。
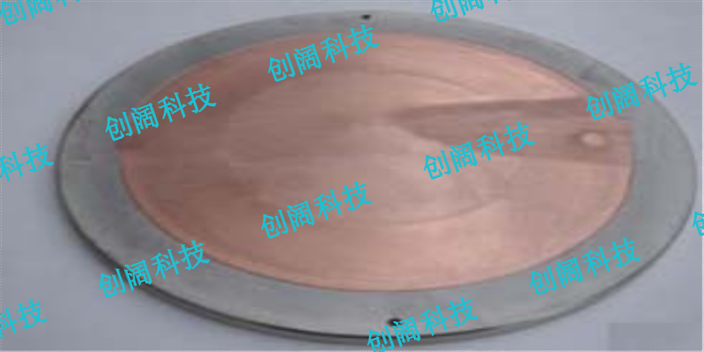
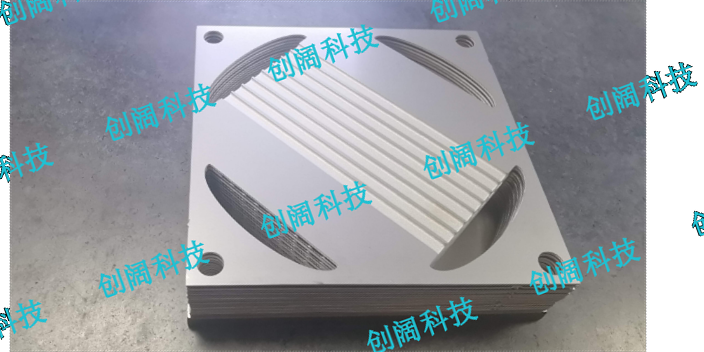
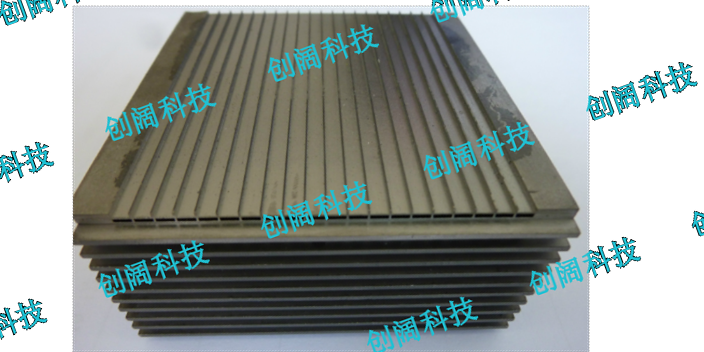
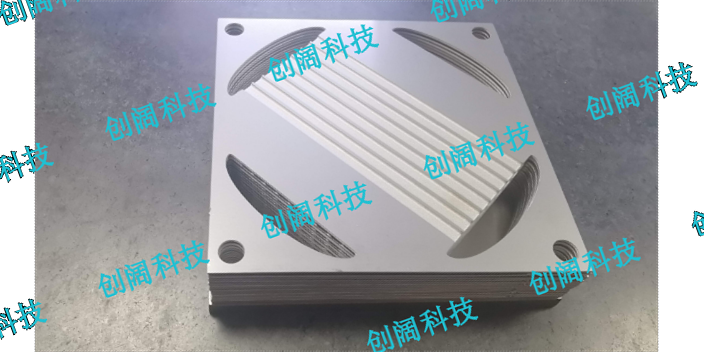
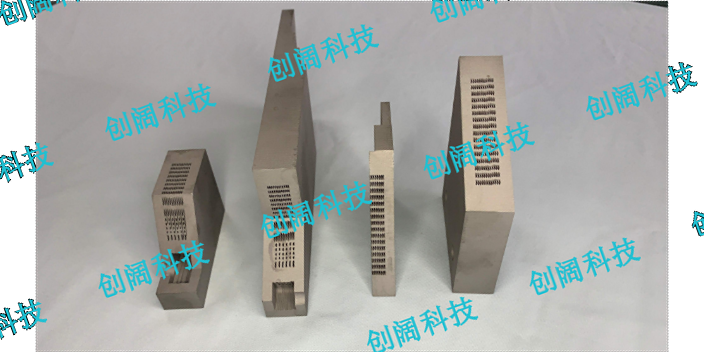
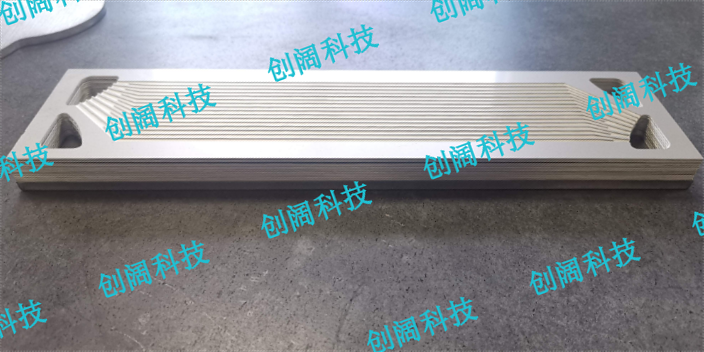
真空扩散焊产品介绍产品名称:真空扩散焊材料材质:陶瓷和可伐合金、铜、钛、玻璃和可伐合金;黄金和青铜;铂和钛;银和不锈钢;铌和陶瓷、钥;钢和铸铁、铝、钨、钛、金屑陶瓷、锡;铜和铝、钛;青铜和各种金属以及非金属材料等等。材料厚度(公制):真空扩散焊的材料厚度通常是采用。产品用途:扩散焊已用于反应堆燃料元件、蜂窝结构板、静电加速管、各种叶片、叶轮、冲模、换热器流道板片、深孔加工、工装治具、镀膜夹具、电子元件、五金配件、模具冷却等的制造。产品价格:真空扩散焊的价格通常是以材料的厚度、产品管控精度要求、量产数量等等因素来进行综合核定评估的,一般批量越大价格越优惠。焊接加工能力:创阔金属公司拥有先进的真空扩散焊接设备,生产能力强、焊接产品精度高、品质持续稳定,公司每月可生产各种规格的真空扩散焊产品2吨以上,是国内综合实力较强的真空扩散焊厂家。样品提供:由于打样数量较多,基于成本的压力,本公司所有的真空扩散焊产品都采用付费打样的模式操作,样品费用可以在后续的批量订单中根据协议金额返还给客户,样品交期我司一般控制在3天内,加急24小时出样。
“创阔金属科技”针对真空扩散焊接分别逐个解释一下。真空:焊接时处于真空环境,其目的一般是为了防氧化。扩散:对几个待焊件,高压力让原子间距离变小,再加高温,让原子活跃,原子互相扩散到另一个待焊件里去。焊接:让几个待焊件牢固地结合。双金属真空扩散焊,其早期是用于前苏联的军上。苏联解体后,俄罗斯,乌克兰继承了这个技术。我国的军单位、军类的研发部门也因此拥有这个技术。双金属真空扩散焊的生产方式成本较高,主要原因是生产效率较低,一般都是一炉一炉在生产,一炉的生产时间长(金属加温到焊接温度得十来个小时)。真空扩散焊的技术参数也比较多(气温,湿度,加热温度,各阶段的加热保温时间,压力,加热方式,工件位置,工件变形参数。对整个技术团队的要求高。一个环节没把握好,就会报废。按炉的较低的生产模式,高技术要求,成本就必定高了。但双金属真空扩散焊的产品,有其独到的高性能高质量优势:结合强度高,产品密度提高。因此,航空航天、军一直在采用这个技术。但因为生产成本高,生产效率不高,加温加压工装设备、真空设备等等投入大,因此民用产品采用这个工艺就少,但随着科技的进步,民品也在更新迭代需要这方面的技术来替代了。真空扩散焊多结构置换,加工制作创阔能源科技来完成。
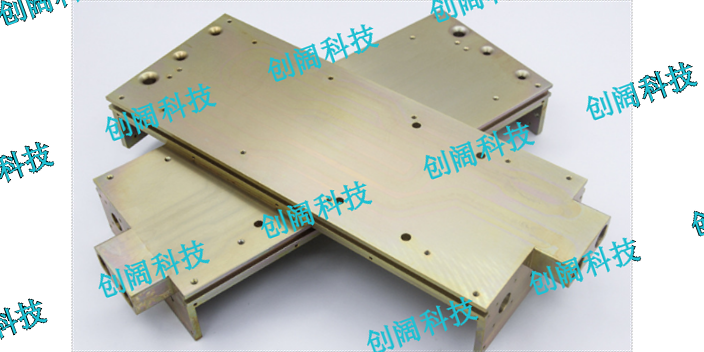
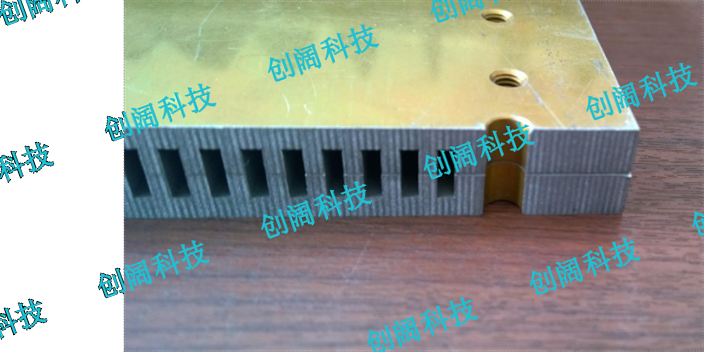
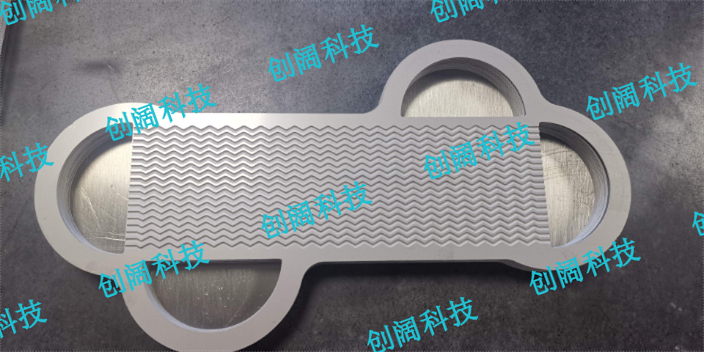
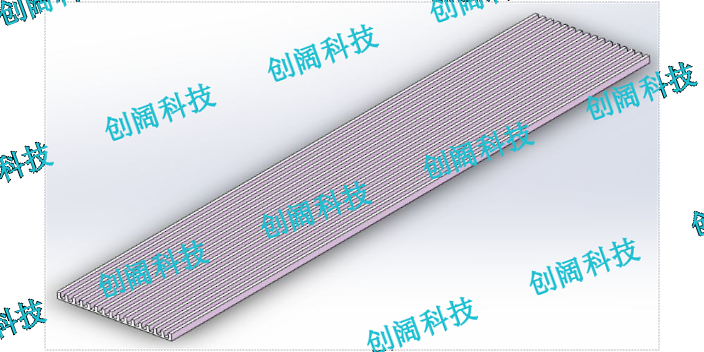
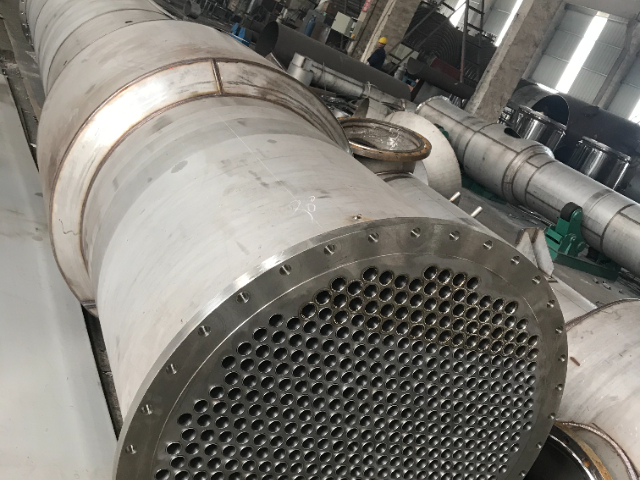
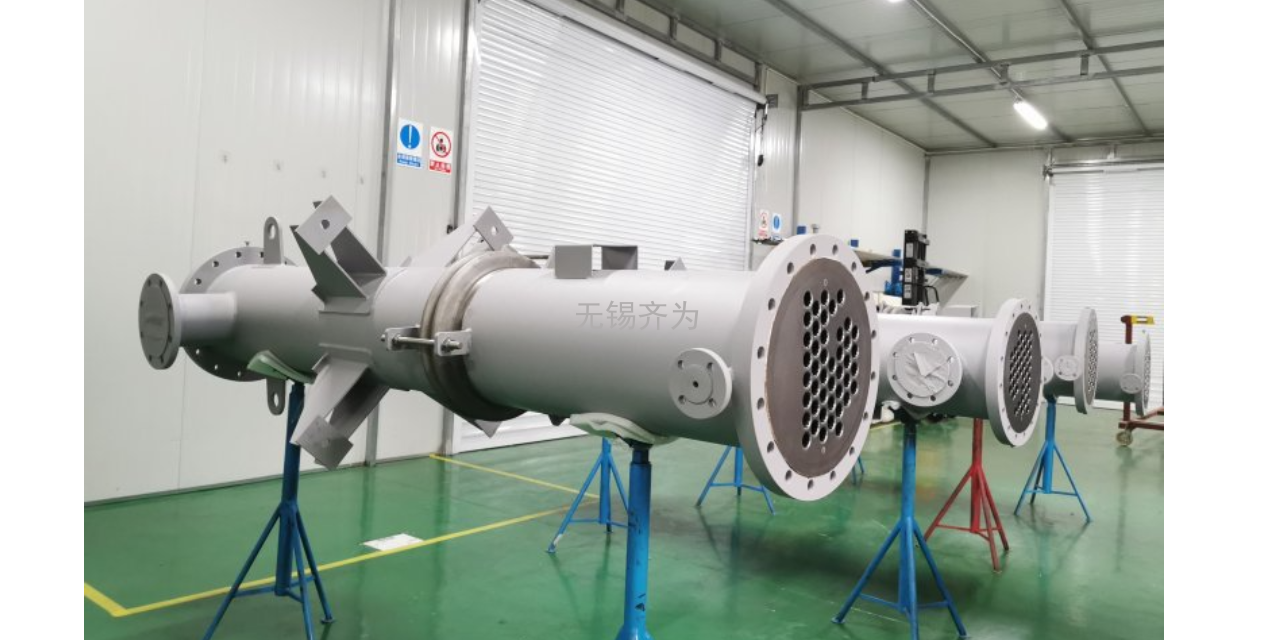
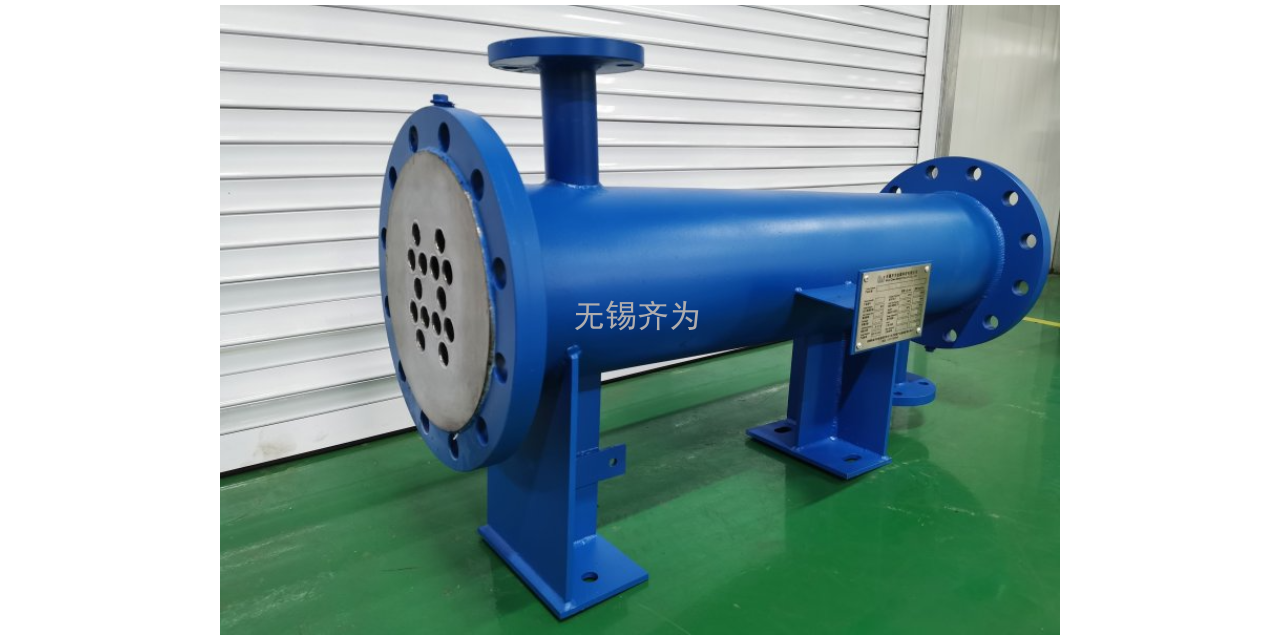
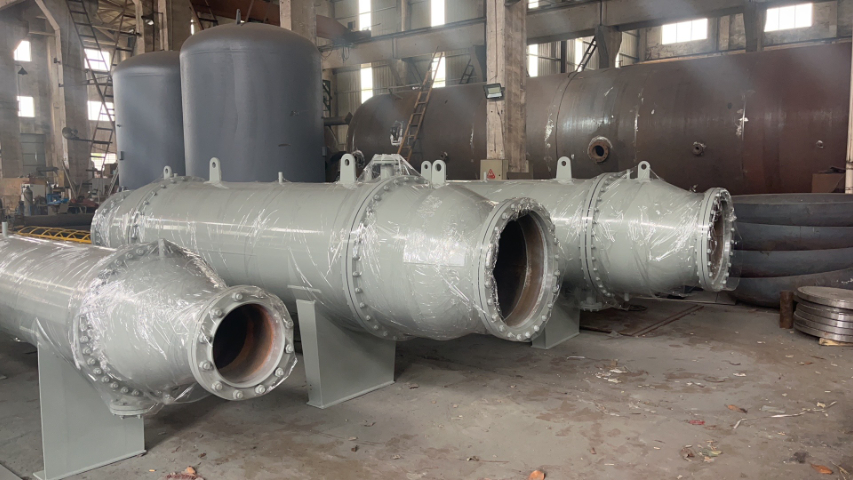
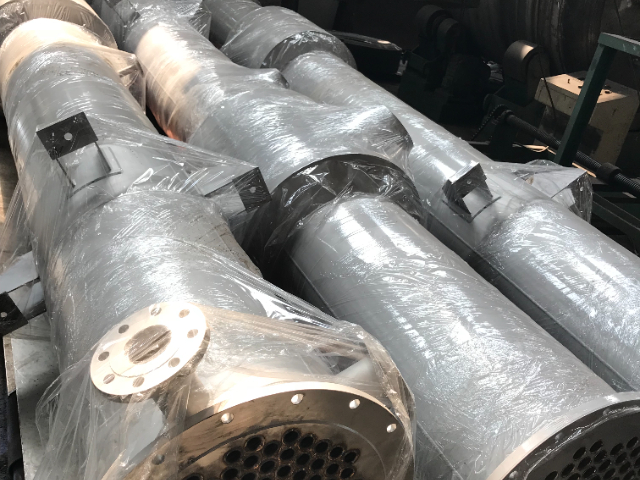
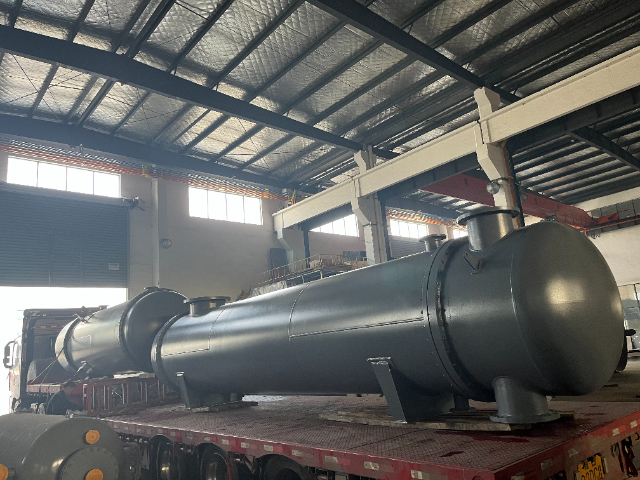
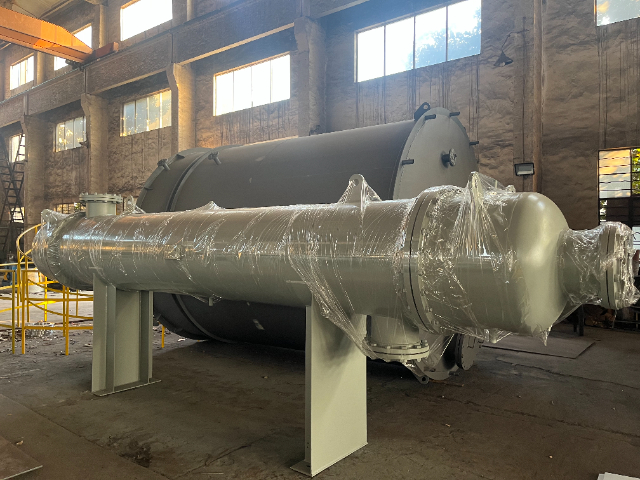
创阔科技采用真空扩散焊接制造微通道换热器,热交换器作为热管理系统关键装备,小型化(紧凑化)、换热效率高效化是当前该领域的主流发展方向,其使役性能方面的要求也日益严苛。这直接导致了热交换器装备在用材、加工、制造工艺等方面面临极大的挑战。以列管式换热器为例,对于薄壁或超薄壁的换热管,是以产品结构优化使用分体机械加工再真空扩散焊接加工来完成,然而普通的换热管极易发生溶蚀和烧穿,很难难焊并不不能焊。创阔科技团队通过焊接材料成分体系的科学设计、焊接工艺制度的不断优化,机械加工的不断更新,超薄壁换热管的焊接难题可以得到有效的解决。真空扩散焊设计加工制作创阔能源科技。广东多层结构真空扩散焊接
创阔能源科技真空扩散焊接设计加工制作。嘉定区真空扩散焊接技术指导
创阔能源科技真空扩散焊接其优点可归纳为以下几点:(1)接头性能优异。扩散焊接头强度高,真空密封性好,质量稳定。对于同质材料,焊接接头的微观组织及性能与母材相似,且母材在焊后其物理、化学性能基本不发生改变。(2)焊接变形小。扩散连接是一种固相连接技术,焊接过程中没有金属的熔化和凝固,且所施加的压力一般较低,能很好的抑制宏观变形的产生,保证零件的高精度尺寸和几何形状。(3)可连接其它方法难以焊接的材料,比如低塑性或高熔点的同质材料,容易产生金属间化合物的异质材料,或者是金属与非金属等,扩散连接都具有很大的优势。(4)可实现大面积连接。对于大尺寸截面,扩散连接时压力均匀分布于整个界面上,实现其良好接触,从而达到有效连接。(5)焊接过程安全、整洁、无污染,整个焊接过程没有飞溅、辐射等有害物质,且焊接过程易于实现自动化控制。嘉定区真空扩散焊接技术指导
文章来源地址: http://huagong.chanpin818.com/crsb/huanreqi/deta_36284175.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。