
 [VIP第1年] 指数:3

标准化和规范化是衬四氟设备行业健康发展的重要保障。目前,国内已形成较为完善的衬四氟设备标准体系,包括基础标准(GB 150压力容器)、衬里技术标准(GB/T 25151化工设备衬里技术条件)、产品标准(HG/T 4093氟塑料衬里设备、HG/T 4584氟塑料衬里管道、HG/T 3704氟塑料衬里阀门等)、检测标准(电火花检漏、压力试验等)和验收规范等,覆盖了衬四氟设备的设计、制造、检验、验收和使用等各环节。这些标准的实施,规范了行业生产,提高了产品质量的统一性和可靠性。然而,随着技术发展和应用拓展,标准体系也需不断完善——如针对新型氟塑料材料(PFA、ETFE等)衬里的标准需补充,针对大型设备现场衬里的施工验收规范需细化,针对高洁净度工况的衬四氟设备标准需建立。行业内的优势企业积极参与标准的制修订工作,推动标准与国际接轨(如参考ASME、DIN等国际标准),提高国内标准的先进性和适用性。此外,行业质量认证体系(如特种设备制造许可证、ISO质量体系认证等)的推行,促进了企业质量管理水平的提升。标准化和规范化的持续推进,将有助于提高衬四氟设备行业的整体水平,保障设备质量和使用安全,推动行业持续健康发展。淄博松尚复合材料有限公司热忱欢迎新老客户惠顾。淄博钢衬四氟设备价格
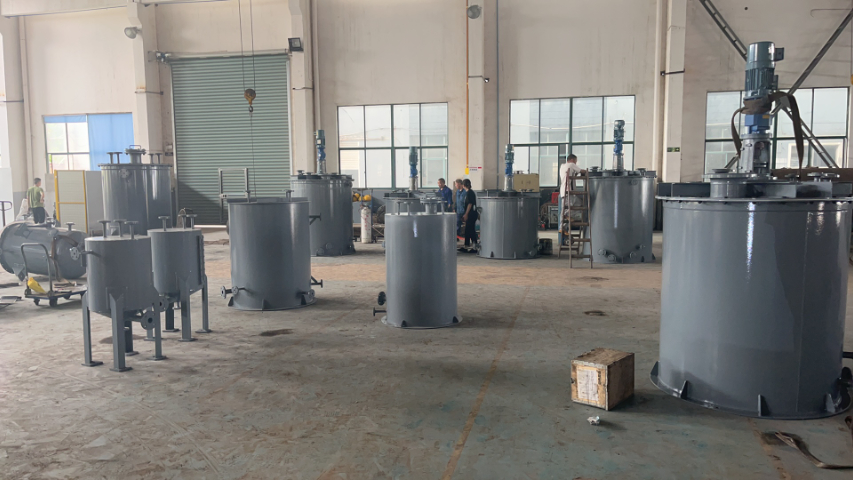
衬四氟设备安装完成后,需进行调试和试运行,验证设备性能和系统可靠性。调试内容包括:单机调试——检查设备本体及附件的安装质量,手动盘车检查搅拌装置转动是否灵活(对反应釜),检查阀门启闭是否正常,仪表是否校验合格;系统调试——与工艺管道、电气、仪表系统联动,检查系统的协调性和控制功能;水运行(或惰性介质运行)——以水或惰性介质代替工艺物料进行试运行,检验设备的密封性、搅拌效果、传热效果、自控系统的稳定性,运行参数(温度、压力、流量、液位)是否达到设计要求。试运行需缓慢升压升温,分阶段进行,每阶段稳定运行一定时间,确认无异常后再进入下一阶段。运行中需重点监测:设备有无渗漏、异响、振动过大;衬层有无起鼓、脱层迹象(通过设备上的检查孔或测点观察);法兰密封点有无泄漏;搅拌电流是否正常;温度、压力是否在控制范围内。试运行中如发现异常,需立即停机检查,排除故障后再继续。试运行达到设计要求并稳定运行规定时间后,方可正式投入工艺物料运行。调试和试运行的数据需记录存档,作为设备验收和运行维护的依据。淄博钢衬四氟设备价格松尚以顾客为本,诚信服务为经营理念。
衬四氟设备的设计需遵循相关的国家标准、行业规范和企业标准,确保设备的安全性、可靠性和经济性。主要设计标准包括:GB 150《压力容器》规定了钢制压力容器的强度、结构和制造要求,是衬四氟设备钢壳设计的基础;GB/T 25151《化工设备衬里技术条件》规定了化工设备衬里的材料、工艺、检验和验收要求;HG/T 4093《氟塑料衬里设备》和HG/T 4584《氟塑料衬里管道》是氟塑料衬里设备和管道的行业标准,规定了衬里层的厚度、结合强度、耐压、耐温等性能指标;JB/T 2932《化工设备衬里技术条件》也涉及衬里设备的要求。对于出口设备或采用国际标准的项目,可参考ASME规范(美国机械工程师协会)、DIN标准(德国工业标准)等国际标准。设计时还需考虑介质特性(腐蚀性、毒性、易燃易爆等)、工况参数(温度、压力、流量等)、环境条件(室外、室内、地震等)和使用要求,进行强度计算、稳定性计算、传热计算和结构设计。对于负压工况,需进行衬层抗负压稳定性校核;对于高温工况,需考虑PTFE与钢的热膨胀差引起的热应力,必要时进行热应力分析。
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。淄博松尚复合材料推行现代化管理制度。
焊接是板衬、缠绕等工艺中连接PTFE衬层的关键技术,焊接质量直接关系到衬里的整体性和耐腐蚀性。PTFE焊接主要采用热风焊,利用高温热风(约420℃)使PFA焊条和PTFE母材表面熔融,在压力下融合形成焊缝。焊接质量控制要点包括:焊前准备——焊条选用与母材相容的PFA焊条,焊条直径根据板厚选择(一般为3至5毫米),焊条表面需清洁无油污;焊接坡口——板缝需加工成V形或X形坡口,坡口角度约60至80度,保证焊条能填满坡口;焊接参数——热风温度控制在400至440℃,焊接速度约100至200毫米每分钟,焊枪角度约45度,施加适当压力使熔融物融合;焊接操作——焊枪沿坡口匀速移动,焊条连续送入,避免中断和接头,焊缝需饱满、略高于母材;多层焊——对于厚板,需进行多层焊接,每层焊完清理后再焊下一层。焊缝常见缺陷包括气孔、虚焊、未熔合、裂纹等,需通过电火花检测和外观检查发现并返修。焊接环境需保持清洁,避免灰尘和油污污染焊缝。焊接人员需经专业培训和考核,持证上岗,保证焊接质量的稳定性和一致性。淄博松尚复合材料有限公司的行业影响力逐年提升。淄博钢衬ptfe设备批发
淄博松尚复合材料产品适用范围广,产品规格齐全,欢迎咨询。淄博钢衬四氟设备价格
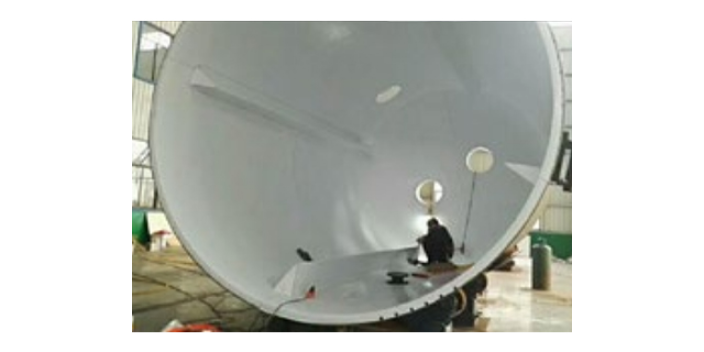
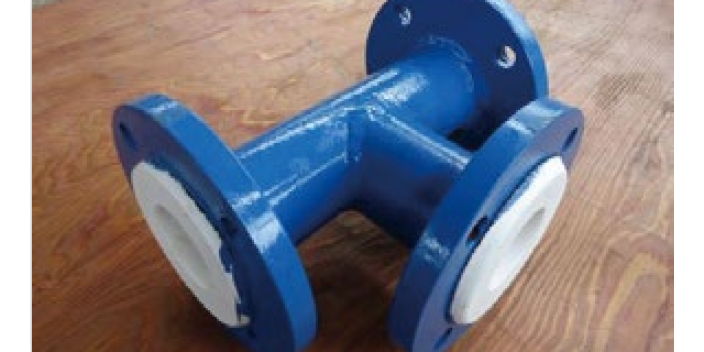
松衬工艺是衬四氟设备中应用较早且较为普遍的衬里方法之一,其原理是将聚四氟乙烯板材或管材加工成型后,松套(不粘接)地衬入钢制壳体内壁,依靠法兰翻边和机械固定实现衬层与壳体的连接。松衬工艺的特点是工艺相对简单,PTFE衬层与钢壳之间不使用粘合剂,避免了粘合剂在高温下失效或被介质腐蚀的问题,衬层可整体更换,维修方便。松衬工艺适用于常压或低压、温度变化不剧烈的设备,如储罐、塔器、容器等。松衬的PTFE衬层厚度一般为3至8毫米,可根据腐蚀裕量和工况要求选择。松衬工艺的不足在于衬层与钢壳之间存在间隙,在负压工况下衬层易被吸瘪、起鼓,在温度骤变时因PTFE与钢的热膨胀差异较大,衬层易产生相对位移和应力集中,导致衬层开裂或法兰翻边处泄漏。为克服这些问题,松衬设备常设置排气孔,排出衬层与钢壳之间的空气,减少负压和温差的影响;在负压工况下,需在衬层背面设置支撑骨架或采用紧衬、等静压等工艺,提高衬层的抗负压能力。淄博钢衬四氟设备价格
文章来源地址: http://huagong.chanpin818.com/fysbbm/fanyingfu/deta_38252550.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。