
 [VIP第1年] 指数:3

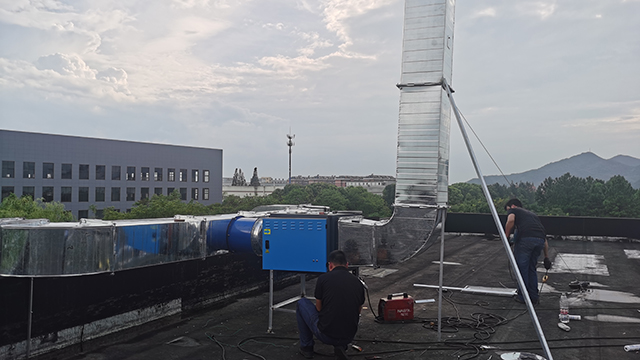
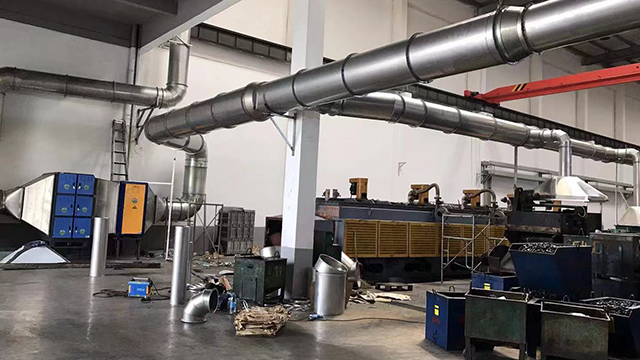
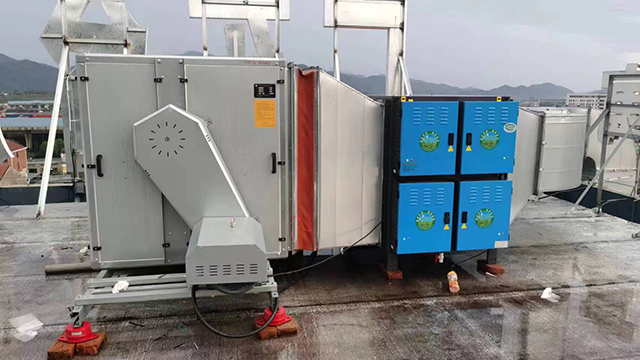
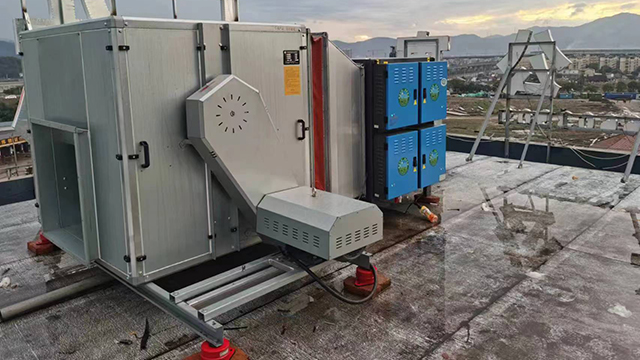
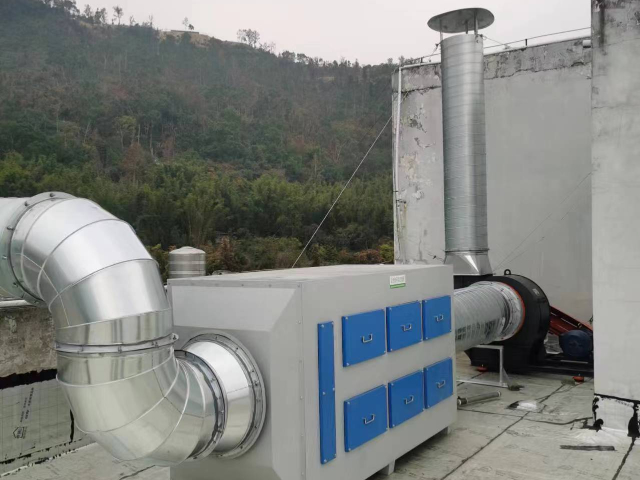
催化反应单元由反应器、催化剂床层、温度传感器组成,是废气氧化分解的重心区域。反应器材质:根据废气温度与腐蚀性选择材质,① 普通碳钢(Q235):适用于温度<400℃、无腐蚀性的废气(如甲苯、乙酸乙酯废气);② 不锈钢(304、316L):适用于温度<600℃、弱腐蚀性废气(如含少量有机酸的废气);③ Hastelloy 合金:适用于高温(>600℃)、强腐蚀性废气(如含氯、氟的废气),但成本较高(是不锈钢的 3-5 倍)。温度控制:反应器内温度需控制在起燃温度与催化剂耐受温度之间(通常 250-500℃),① 入口温度:通过加热单元调节,确保废气进入催化剂床层时达到起燃温度;② 床层温度:通过分布在床层不同位置的热电偶(精度 ±1℃)实时监测,若温度过高(>550℃),需打开冷风阀引入新鲜空气降温,避免催化剂烧结;③ 出口温度:出口温度通常比入口温度高 50-100℃(燃烧释放热量),可通过出口温度判断反应是否完全(若出口温度无明显升高,说明反应效率低,需检查催化剂活性)。催化燃烧产生的余热可通过热交换器回收,用于涂装车间供暖或预热新风。衢州催化燃烧厂家
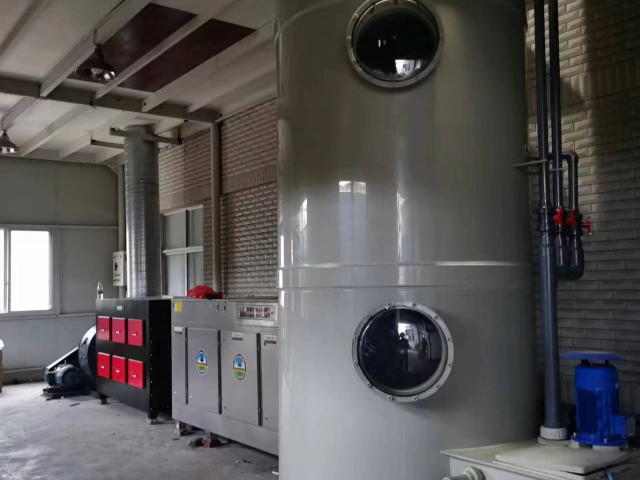
三个蓄热室交替工作,实现热能的连续回收,热回收率可达90-95%。RCO工艺的优点是节能效果明显,当废气浓度≥1500mg/m³时,可实现自供热运行(无需额外加热);净化效率高,VOCs去除率≥95%,排放浓度可稳定在20mg/m³以下;适应范围广,可处理大风量(10000-100000m³/h)、中低浓度(500-5000mg/m³)的喷涂废气。适用于汽车制造、大型家具厂、电子元件喷涂等连续式生产场景,是当前喷涂废气深度治理的主流方案。其缺点是设备投资较高,结构复杂,对自动化控制水平要求较高。衢州催化燃烧厂家实验室小型催化燃烧装置可用于研究催化剂性能与反应机理。
催化燃烧的概念较早可以追溯到19世纪,当时科学家们开始研究一些简单的氧化反应在催化剂作用下的行为。然而,由于对催化机理的认识有限以及催化剂制备技术的落后,这一时期的催化燃烧技术主要停留在实验室研究和小规模试验阶段,应用范围极为有限。20世纪初至中期,随着石油化工行业的兴起,催化燃烧技术得到了一定程度的发展。人们开始尝试将催化燃烧应用于工业生产中的废气处理,开发了一些基于贵金属催化剂的催化燃烧装置。但由于贵金属资源的稀缺性和高成本,限制了该技术的大规模推广。同时,这一时期的研究重点主要集中在提高催化剂的活性和稳定性方面,对催化燃烧的基础理论研究也有了一定的深入。
催化剂是催化燃烧技术的重心,其性能直接决定了净化效率、反应温度和设备运行稳定性。喷涂废气治理中常用的催化剂主要分为贵金属催化剂和非贵金属催化剂两大类:贵金属催化剂以铂(Pt)、钯(Pd)、铑(Rh)等为活性成分,载体多为γ-Al₂O₃、蜂窝陶瓷等。这类催化剂具有低温活性高、催化效率高、使用寿命长(通常3-5年)等优点,适用于处理成分复杂的喷涂废气,尤其对苯系物、酯类等难降解VOCs具有优异的催化效果,启动温度只需200-250℃。但贵金属催化剂成本较高,且易受硫、氯、铅等杂质的影响而发生中毒失活,因此对废气预处理要求较高。非贵金属催化剂以锰(Mn)、钴(Co)、铜(Cu)等金属氧化物为活性成分,载体多为陶瓷、分子筛等。其成本远低于贵金属催化剂,且抗中毒能力较强,但催化活性较低,启动温度较高(通常300-400℃),适用于处理浓度较高、成分相对简单的喷涂废气。近年来,通过纳米技术改良的非贵金属复合催化剂(如Mn-Co-Ce复合氧化物),其催化性能已逐步接近贵金属催化剂,成为未来的发展方向之一。蜂窝状催化剂结构可降低压降,提高废气处理效率。
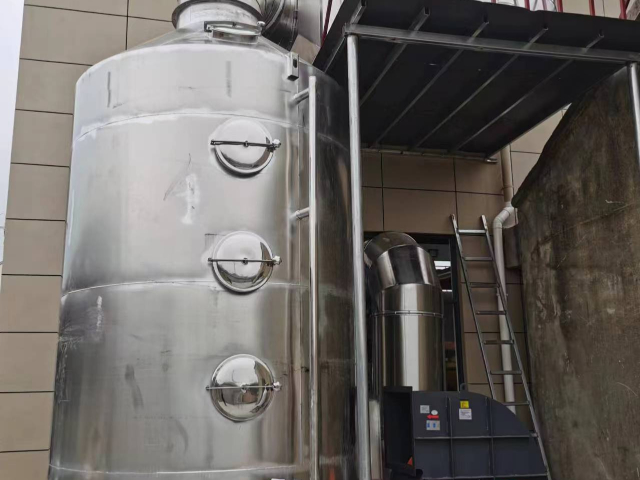
工业废气处理化工行业:在化工生产过程中,会产生大量含有挥发性有机化合物(VOCs)、恶臭气体等污染物的废气。催化燃烧技术能够有效地将这些污染物转化为无害物质。例如,在涂料生产中,产生的苯系物、酯类等 VOCs 废气可以通过催化燃烧装置进行处理,去除率可达 95%以上,极大地减少了对大气环境的污染。印刷行业:印刷过程中使用的油墨、稀释剂等会释放出大量的有机溶剂废气,如乙醇、乙酸乙酯等。采用催化燃烧法对这些废气进行处理,不*可以达到严格的排放标准,还能回收部分热量用于生产过程中的干燥环节,实现节能减排。电子工业:电子产品制造过程中,清洗、蚀刻等工序会产生含氟化物、氯化物等有害气体以及一些有机溶剂蒸汽。催化燃烧技术可以对这些混合废气进行协同处理,通过合理设计催化剂配方和工艺流程,确保各种污染物都能得到有效去除。催化燃烧通过催化剂降低反应活化能,使有机废气在200-400℃的低温下完全氧化为CO₂和H₂O,无需明火点燃。嘉兴催化燃烧生产商
氧气浓度不足会导致催化燃烧不完全,产生一氧化碳等中间产物。衢州催化燃烧厂家
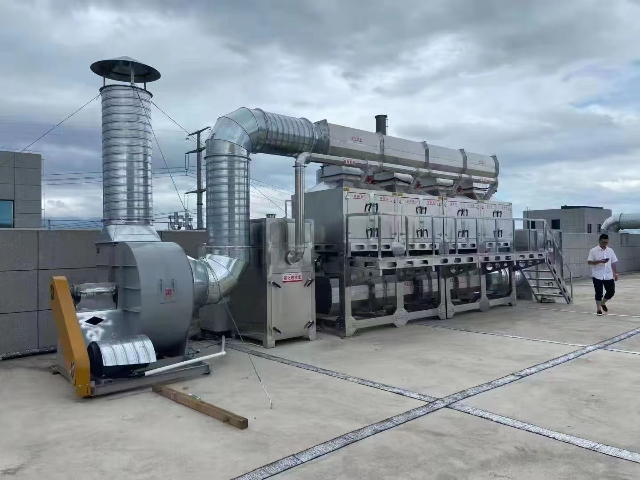
蓄热式催化燃烧工艺在直接催化燃烧的基础上,增加了蓄热体(通常为陶瓷蜂窝体或陶瓷球),通过蓄热体实现热能的高效回收和循环利用,是目前喷涂行业应用较普遍的催化燃烧技术。其重心设计为“蓄热-催化-换热”一体化,通常采用两室或三室结构,通过阀门切换实现蓄热体的交替吸热和放热。三室RCO的典型工作流程为:第一阶段,预处理后的废气进入蓄热室1,被蓄热体预热至250-300℃(蓄热体储存上一周期的反应热量);预热后的废气进入催化反应室完成氧化分解,释放出高温热能(反应温度300-400℃);净化后的高温气体进入蓄热室2,将热量传递给蓄热体后,温度降至100℃以下排放。第二阶段,通过阀门切换,废气进入蓄热室2预热,催化反应后的高温气体进入蓄热室3放热,蓄热室1则通过冷空气吹扫再生。衢州催化燃烧厂家
文章来源地址: http://huagong.chanpin818.com/kqjhsbbp/ccsbpj/deta_37099039.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。