
 [VIP第1年] 指数:3

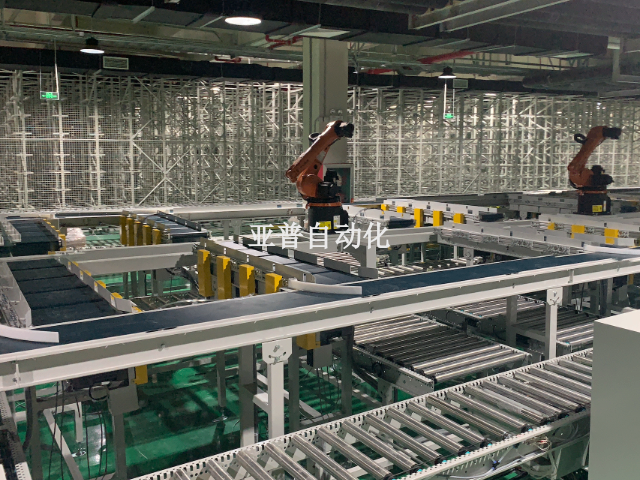
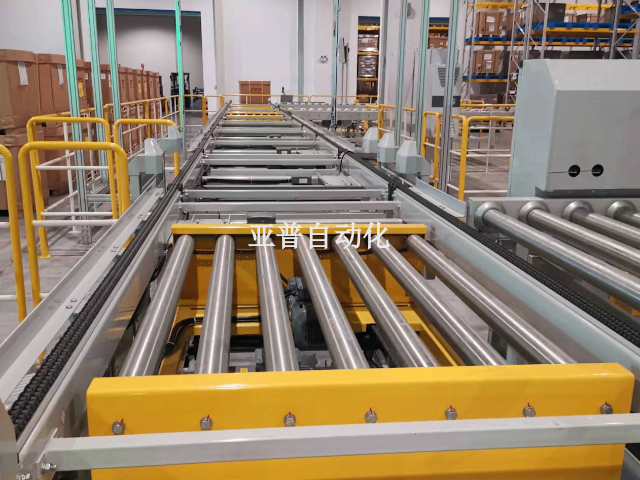
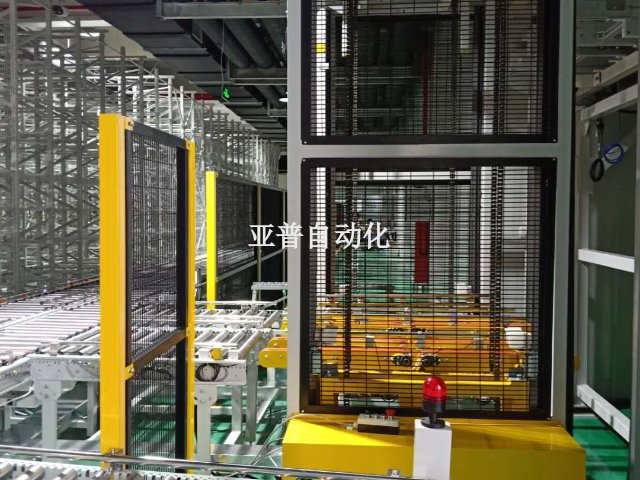
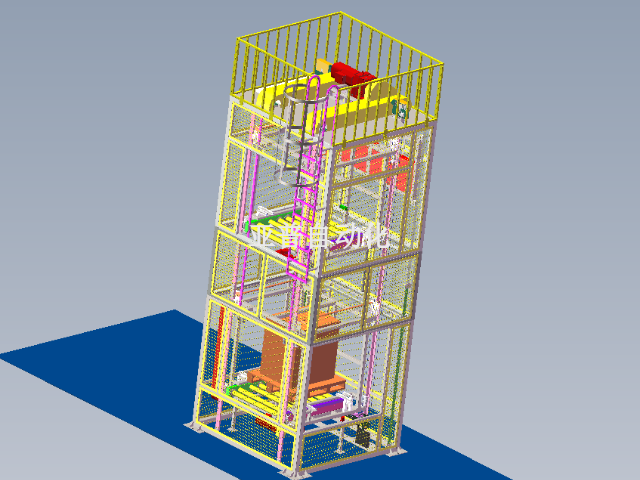
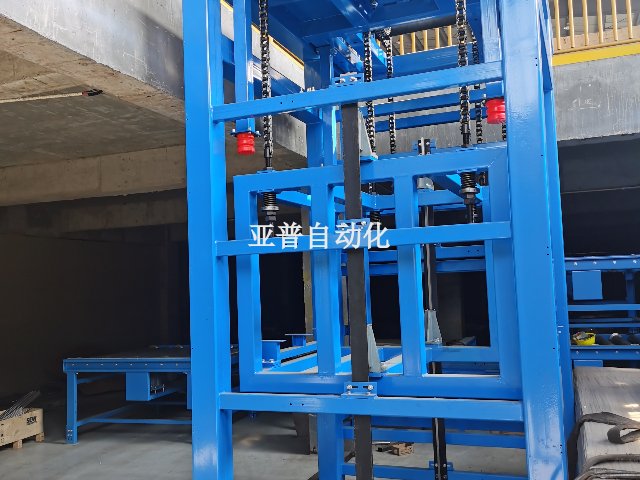
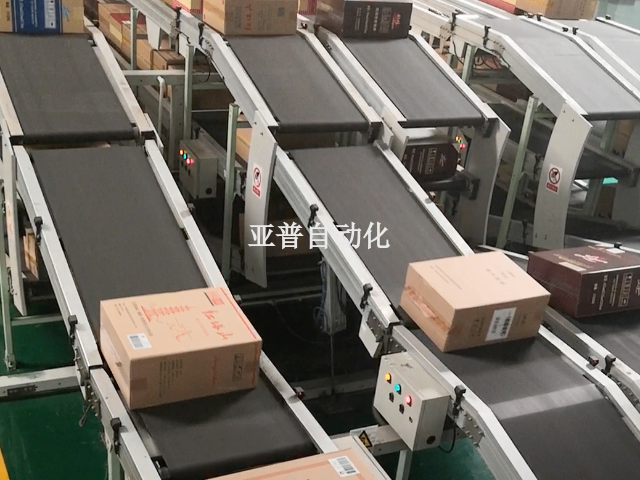
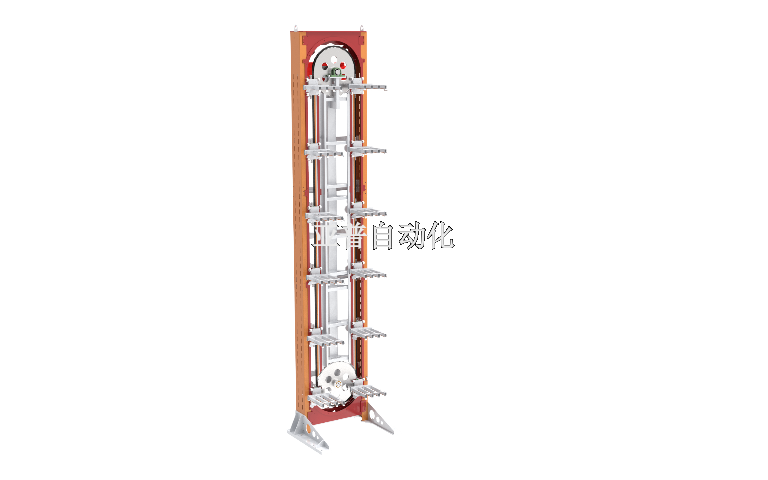
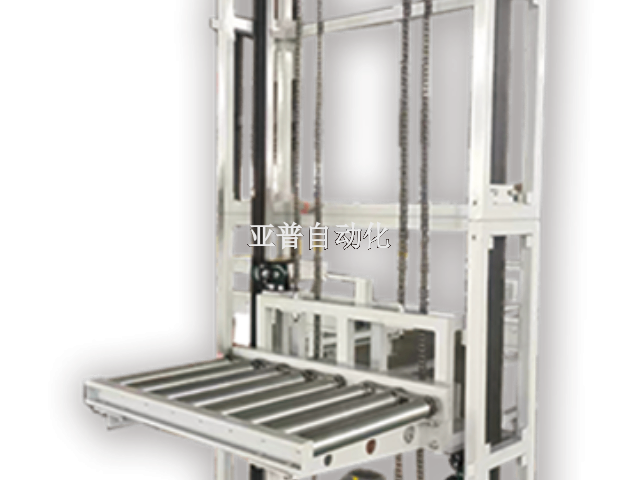
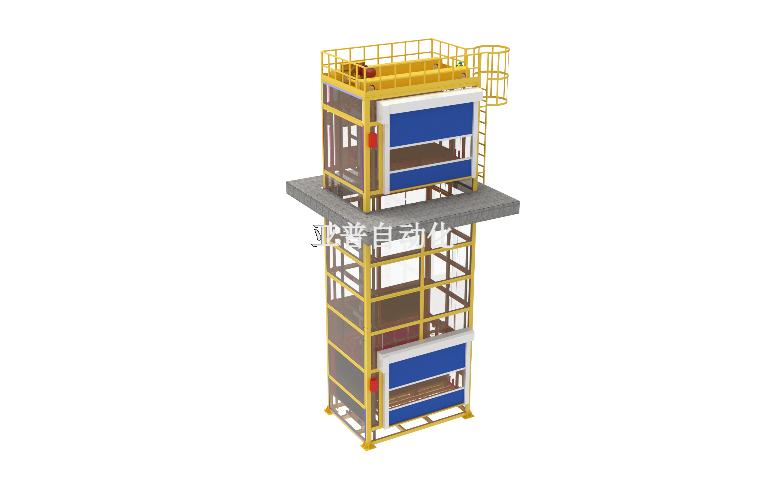
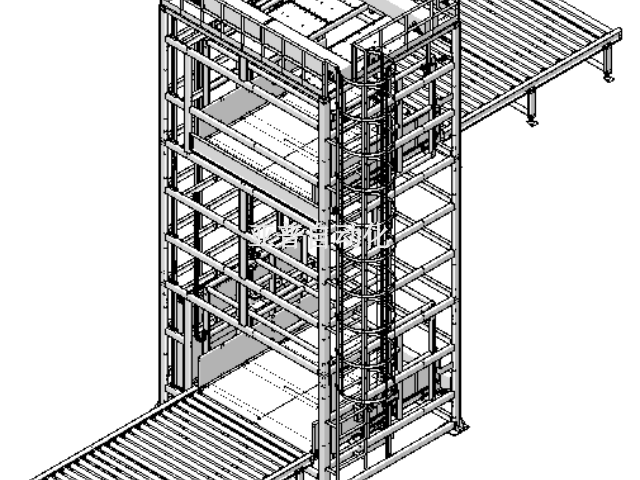
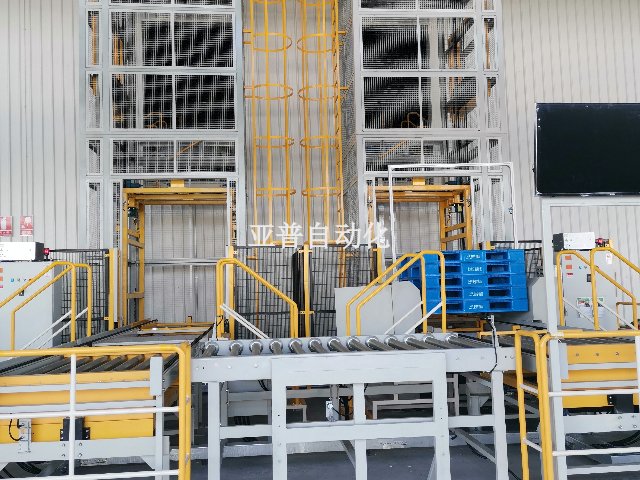
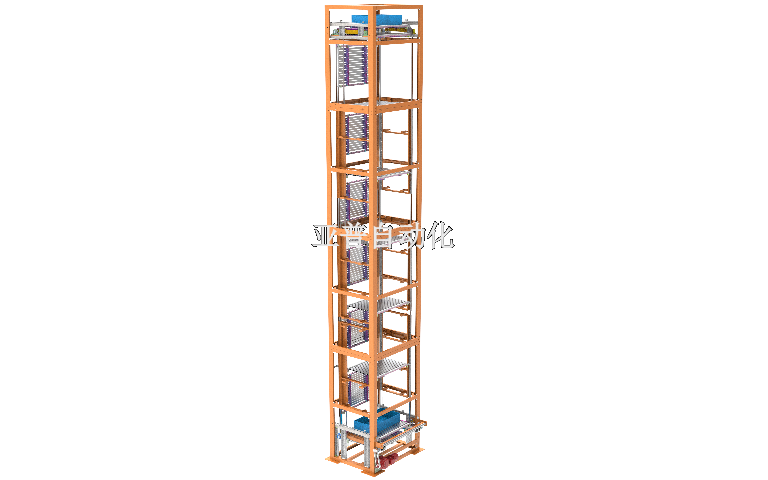
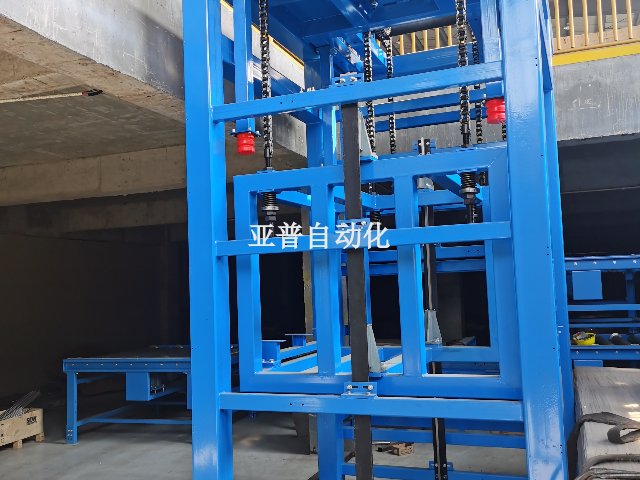
提升机在生产过程中能够实现物料的有序输送。它按照设定的程序和规则,将物料依次输送到各个生产环节,避免了物料的混乱和堆积。在纺织印染生产线上,提升机将布料按照生产工艺的要求,从染色车间准确输送到印花车间,再输送到后整理车间,确保了生产过程的有序进行,提高了生产的协调性和整体效率,保证了产品的质量和交货期。它有助于企业提高生产数据的准确性和及时性。通过与传感器和数据采集系统的配合,提升机能够实时采集物料运输过程中的各种数据,并将数据准确传输到企业的管理系统中。这些准确、及时的数据为企业的生产决策、质量控制、成本核算。触觉反馈机械臂与提升机联动作业,装配精度达±0.01mm,工人误操作率下降90%。北京往复式提升机
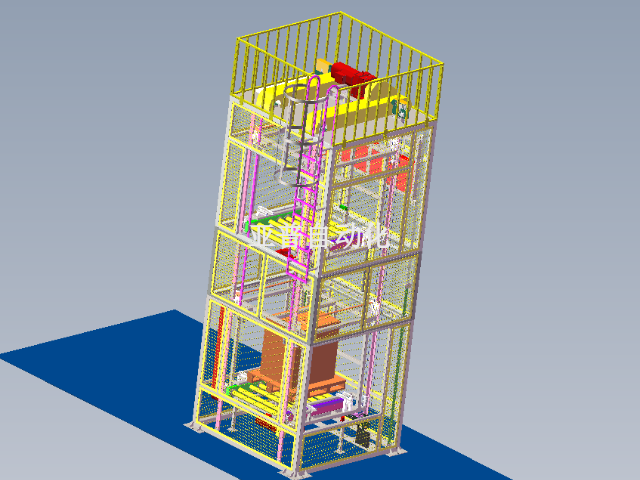
提升机在能源回收利用方面也具有一定的潜力。在一些大型的提升机系统中,可以采用能量回馈技术,将设备在制动过程中产生的能量进行回收并转化为电能,反馈到电网中或供其他设备使用。这种能源回收利用方式不*提高了能源的利用效率,降低了企业的能耗成本,还符合节能环保的发展趋势。例如在大型矿井提升机系统中,采用能量回馈技术后,每年可以回收大量的电能,为企业节省了可观的电费支出。
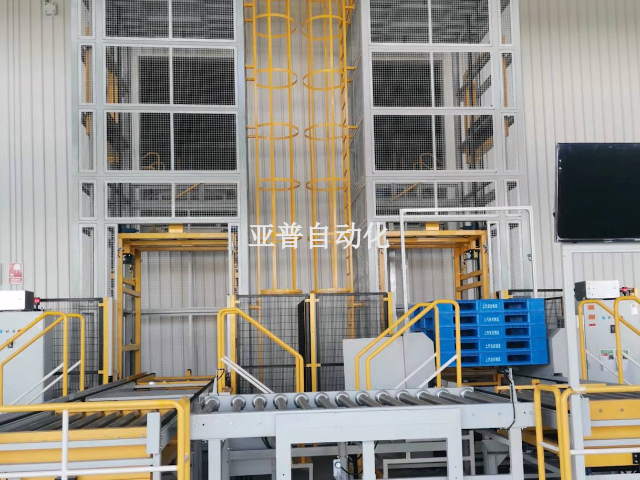
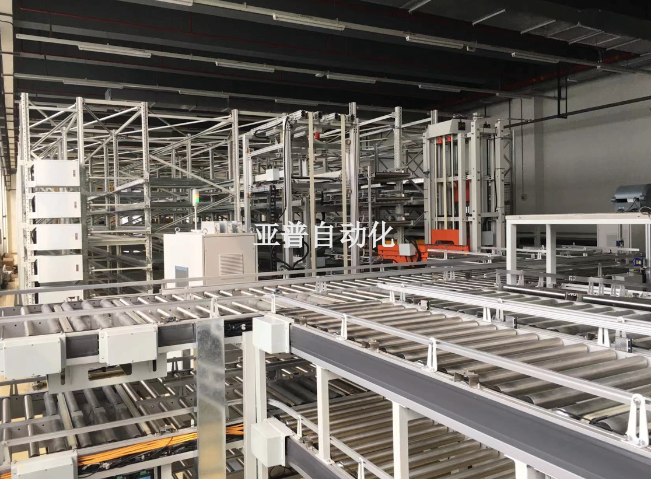
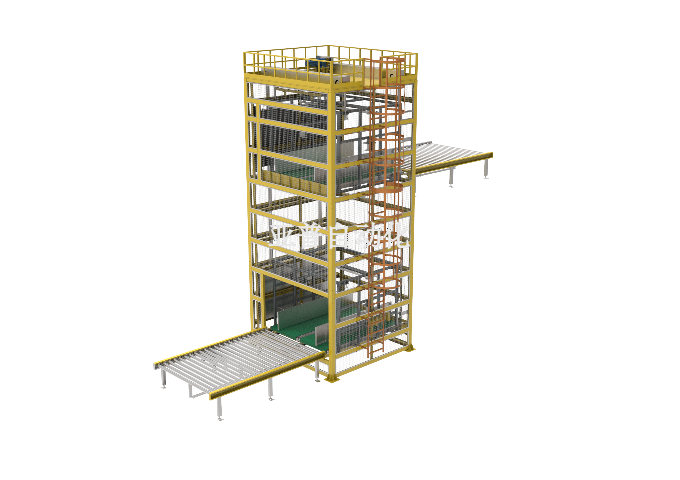
它能够提高物料的存储和管理效率。在自动化仓库中,提升机与堆垛机等设备配合使用,实现了物料的自动存储和检索。提升机将物料准确输送到指定的货架位置,堆垛机再将物料存入货架。当需要取用物料时,提升机和堆垛机按照指令将物料取出并输送到指定的出货口。这种自动化的存储和管理方式,提高了仓库的空间利用率,减少了人工查找和搬运物料的时间,提高了物料管理的准确性和效率。 云南提升机输送带数字标签提升机,RFID批量识别速度。
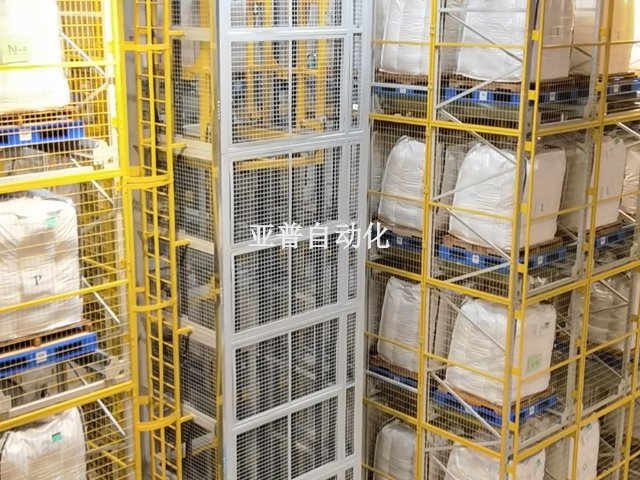
自动化生产对设备的可靠性要求较高,而提升机以其稳定的性能成为企业的可靠选择。现代提升机采用了先进的制造工艺和***的零部件,经过严格的质量检测和性能测试。在连续的生产作业中,提升机能够长时间稳定运行,故障率极低。例如在电子元件生产车间,生产过程是连续不间断的,提升机需要 24 小时运行来输送各种电子元器件。质量的提升机凭借其稳定的性能,很少出现故障,即使出现一些小问题,其便捷的故障诊断系统也能快速定位问题所在,便于维修人员及时修复,比较大限度减少对生产的影响。
RFID智能仓储系统技术方案
1. 项目背景
随着物流行业数字化转型加速,传统仓储管理方式已无法满足高效精细的作业需求。本方案通过RFID技术与提升机系统的深度集成,构建智能化仓储管理平台。
2. 系统设计
2.1 硬件配置
-
RFID识别系统:
-
超高频读写器(IMPINJ R420,读取距离8米)
-
抗金属标签(Alien Higgs-3,耐高温120℃)
-
四通道极化天线阵列
-
-
提升机系统:
-
伺服电机驱动(精度±0.5mm)
-
激光定位传感器
-
安全光幕防护
-
2.2 软件架构
-
中间件平台:采用Java开发,支持10万级标签数据处理
-
数据库系统:MySQL集群部署
-
可视化看板:实时显示库存状态
3. 技术实现
3.1 工作流程
-
入库环节:自动识别货物信息(500ms/件)
-
库存管理:动态更新库存数据
-
出库校验:双重验证机制
3.2 关键技术
-
多标签防碰撞算法
-
数据加密传输
-
异常自动报警
4. 实施计划
阶段时间交付物部署2周硬件安装完成调试1周系统联调报告培训3天操作手册
5. 预期效益
-
作业效率提升60%
-
人工成本降低45%
-
库存准确率99.95% 食品加工厂采用不锈钢提升机,符合卫生标准,避免交叉污染,产能提升40%同时保障食品安全。
基于数字孪生的提升机技术报告
**技术实现
1 多源数据融合采用卡尔曼滤波算法,实现:振动信号时频域分析(FFT+小波变换)温度场三维重构(基于有限元方法)设备健康指数计算(0-100评分体系)
2 故障预测模型构建双通道深度学习网络:特征提取通道:3层CNN网络(卷积核大小3×3)时序分析通道:双向LSTM网络(隐藏层128节点) 通过迁移学习技术,模型在测试集达到:准确率97.2%(F1-score 0.968)故障预警提前量21.5天(标准差±2.3天)
3. 实施成效分析在某汽车零部件厂的实际应用中:成功预测链条磨损故障(实际剩余寿命23天)避免非计划停机38小时(挽回损失¥82万)维护成本降低57%(对比定期检修方案)OEE指标提升14.6个百分点(从81.3%→95.9%) 边角料回收提升机自动压缩,废料体积减少70%。河南托盘提升机
饲料厂颗粒提升机防潮处理,避免霉变损失,年节省原料成本超100万元。北京往复式提升机
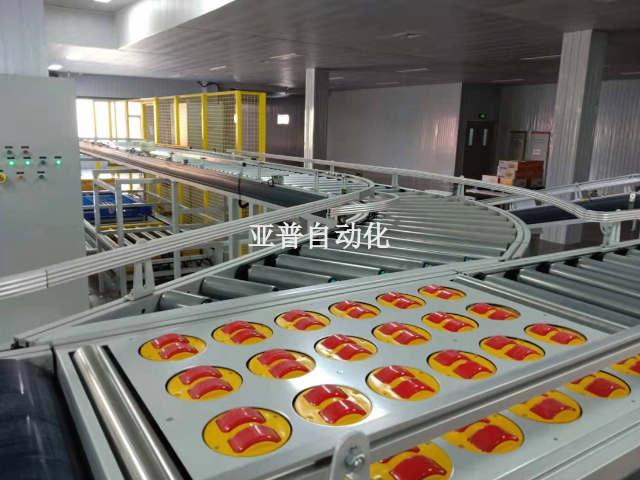
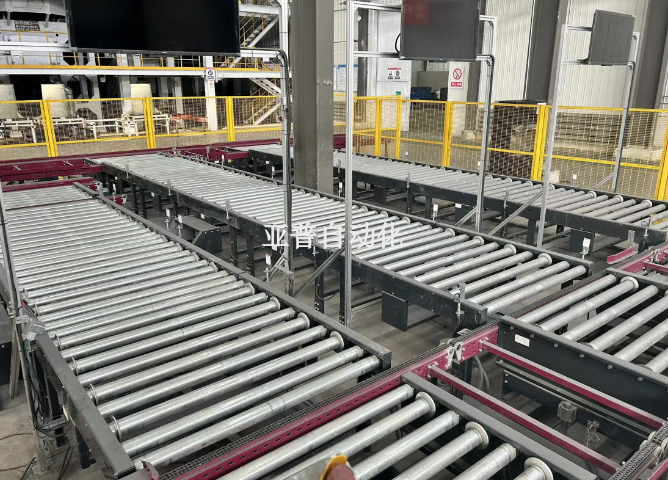
某鸟宁波保税仓通过引入提升机技术,实现了跨境物流分拣效率的突破性提升。该系统将垂直输送速度提升至5m/s,较传统提升机提速3倍,配合先进的RFID批量扫描技术,单小时处理包裹能力高达15万件。这套智能分拣系统具备自动识别功能,能够精确区分保税与非保税商品,并为其规划比较好输送路径,使分拣错误率控制在百万分之五的行业**水平。在实际运营中,该技术方案展现出***优势:包裹处理时效提升60%,人工干预减少80%,同时通过优化空间布局使仓储利用率提高45%。该项目的成功实施不*为跨境电商提供了更高效的物流解决方案,其百万分之五的分拣精度更为高价值商品的安全运输提供了技术保障,标志着我国智慧物流技术在国际贸易领域的创新应用取得了重要突破。北京往复式提升机
文章来源地址: http://huagong.chanpin818.com/sssb/tishengji/deta_28778885.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。