
 [VIP第1年] 指数:3

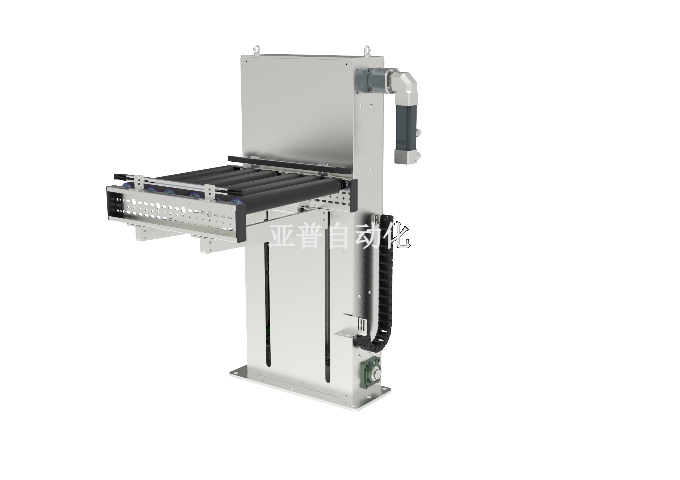
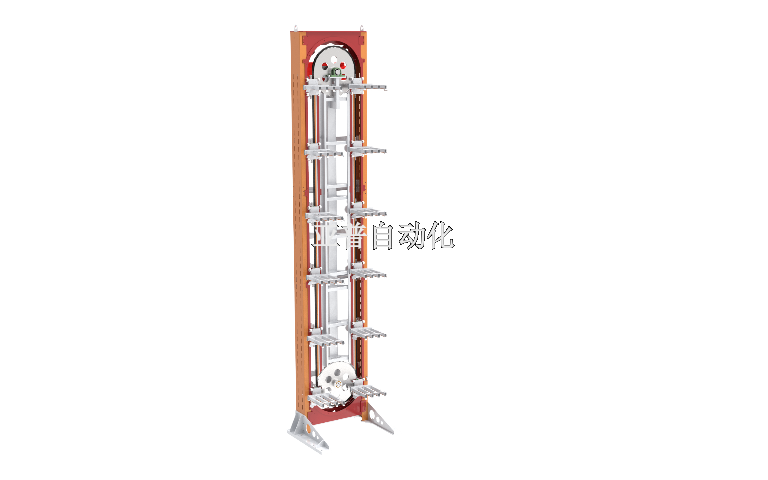
注塑机生产需将塑料颗粒从原料区输送至料斗,传统采用气动输送机输送(易因颗粒残留导致颜色混杂,混杂率2.5%),且料斗缺料时需人工补料(日均补料8次,每次耗时8分钟),日注塑量8000件。AGV提升机与注塑机配合后,采用可更换料斗(不同颜色颗粒用不同料斗),通过RFID导航接收料斗缺料信号,自动行驶至原料区接料,再按注塑机料斗高度(1500mm)升降卸料。补料耗时缩短至2分钟,颜色混杂率降至0.1%,日注塑量提升至18000件,减少1名补料工人,且料斗更换时间缩短至30秒,适配多颜色塑料件混线生产。提升机准确定位,玻璃板块安装误差小于2毫米。福建输送提升机
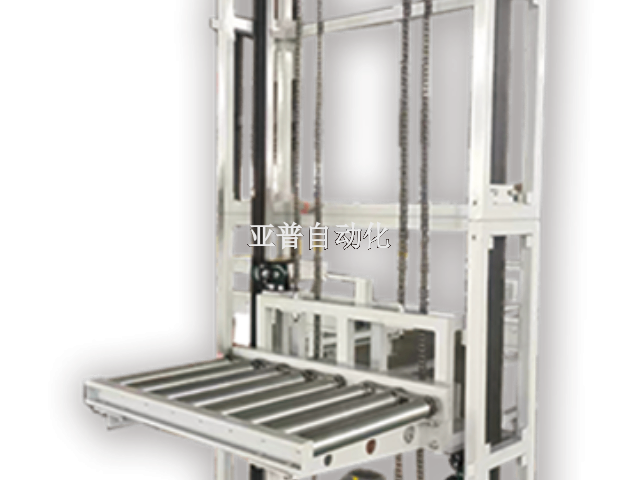
预制菜微波杀菌需将预制菜从包装区输送至杀菌机,传统人工搬运预制菜(-4℃冷藏),工人易***且搬运效率低,单次搬运耗时10秒,日杀菌量1.2万份,预制菜解冻损耗率1.5%。AGV提升机与杀菌机配合后,具备低温防护功能(机身保温层厚度50mm),通过红外导航自动对接包装机出口,升降平台承接预制菜后快速行驶至杀菌机(行驶速度1.2m/s),按杀菌机入口高度(800mm)精细升降。单次搬运耗时3秒,解冻损耗率降至0.2%,日杀菌量提升至3万份,无需人工搬运,减少3名操作工人,且预制菜杀菌前后温度波动控制在±0.5℃,保障口感。河南上料机提升机电子产品组装线微型提升机静电防护,精密元件无损搬运,不良率降低40%。
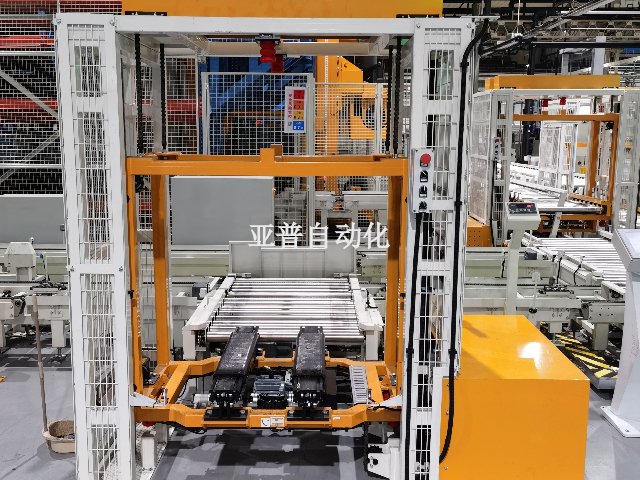
汽车总装环节中,车门装配需精细对接车身工位,传统模式依赖人工搬运车门至机械臂下方,不*单次搬运耗时15秒,且人工定位误差达±5mm,导致机械臂需反复调整,日装配量*300台。AGV提升机与车门装配机械臂配合后,可通过激光导航自动行驶至车门存储区,升降平台精细抓取车门(承重达50kg),再按预设路径抵达装配工位,根据车身高度自动调节升降高度(范围800-1500mm),定位误差控制在±1mm。机械臂无需二次调整,单次装配耗时缩短至5秒,日装配量提升至500台,同时减少2名搬运工人,避免人工搬运导致的车门磕碰(磕碰率从3%降至0.2%),保障装配质量稳定。
纺纱机需将纱锭(重量5kg)从络筒区输送至纱锭架,传统人工搬运纱锭(易缠绕断线,断线率2.5%),单次搬运耗时10秒,日纺纱量1.2万锭。AGV提升机与纱锭架配合后,采用梳齿式升降平台(可分层放置纱锭),通过激光导航识别纱锭架层数,升降平台按层数(1-5层)精细升降,纱锭放置时避免碰撞(断线率降至0.2%)。单次搬运耗时2秒,日纺纱量提升至3万锭,减少3名搬运工人,且纱锭输送过程中可自动计数(计数误差<0.1%),避免纱锭缺料导致纺纱机空转。伸缩叉式提升机货叉自动调节,2.5米超长板材平稳越层转运。
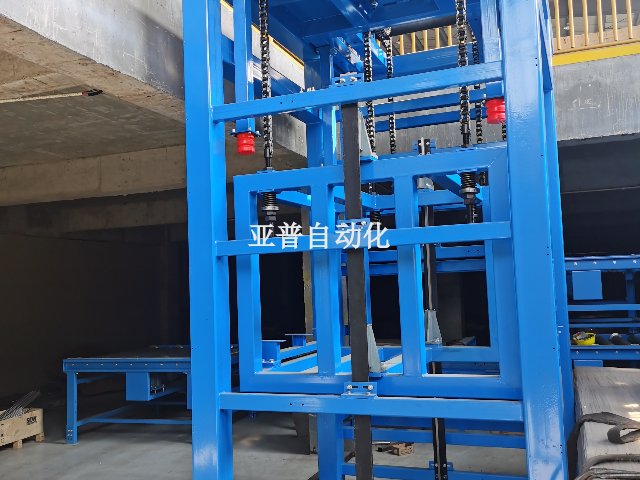
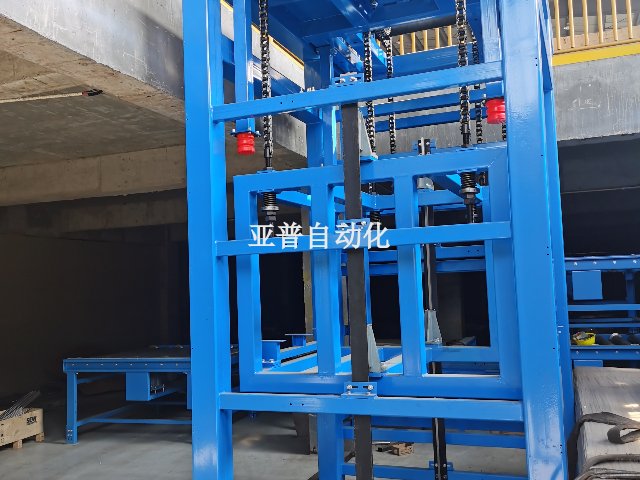
钢材冷轧需将钢卷(重量1500kg)从热轧区输送至冷轧机,传统依赖重型叉车搬运(叉车转弯半径大,需8m通道),单次搬运耗时35秒,日冷轧量50卷,钢卷易因搬运摩擦导致表面氧化(氧化率1.2%)。AGV提升机与冷轧机配合后,采用双叉臂防滑设计(可夹持钢卷两端),通过激光导航在5m通道内灵活转弯,升降平台按冷轧机入口高度(1200mm)精细调节,钢卷输送过程中覆盖防尘罩(氧化率降至0.1%)。单次搬运耗时10秒,日冷轧量提升至120卷,通道利用率提升37.5%,减少2名叉车司机,降低冶金车间物流成本。柔性制造提升机模块化设计,产线切换时间从8小时缩至30分钟。天津物料提升机
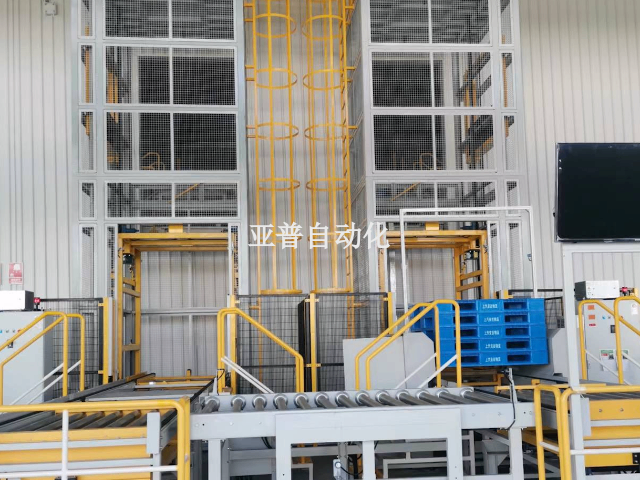
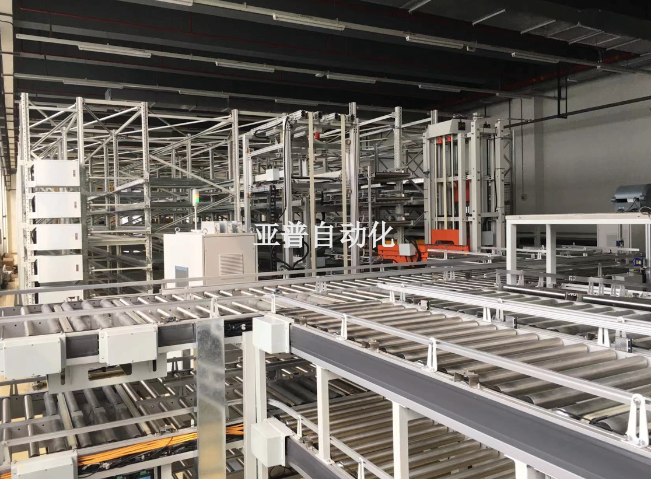
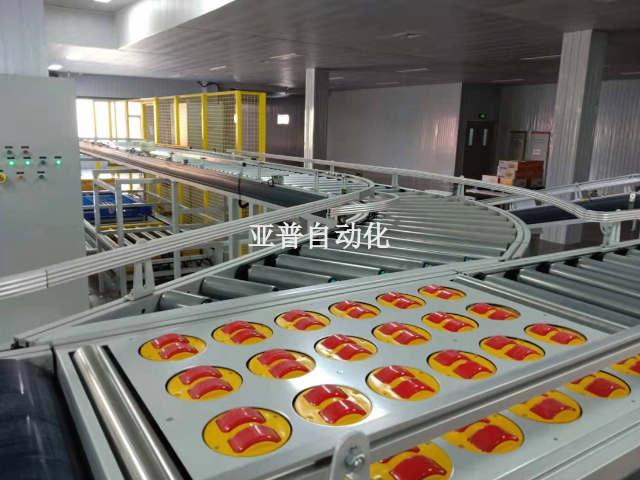
通过AGV自动对接提升机,物料输送无缝衔接,节省中转时间30%,降低物流成本。福建输送提升机
不锈钢餐具抛光需将餐具从冲压区输送至抛光机,传统人工分拣餐具(易混淆尺寸,混淆率3%),单次分拣耗时8秒,日抛光量1.5万件。AGV提升机与抛光机配合后,通过视觉识别餐具尺寸,自动行驶至对应冲压区,升降平台按抛光机进料高度(400mm)升起卸料,实现“尺寸-抛光机”精细匹配。单次分拣输送耗时1.5秒,混淆率降至0.1%,日抛光量提升至4万件,减少3名分拣工人,且餐具输送过程中可自动清洁表面油污(清洁率90%),提升抛光效果。福建输送提升机
文章来源地址: http://huagong.chanpin818.com/sssb/tishengji/deta_30486358.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。