
 [VIP第1年] 指数:3

医药无菌车间(GMP级)中,药液灌装需将无菌原料桶从存储区输送至灌装机,传统人工搬运需在无菌手套箱内操作,单次搬运耗时18秒,且人工接触易导致原料污染(污染率0.5%),日灌装量8000瓶。AGV提升机与灌装生产线配合后,采用不锈钢机身(可高温灭菌),通过磁导航沿预设无菌路径行驶,升降平台通过无菌夹具抓取原料桶(容量20L),按灌装机进料高度(1200mm)精细升降,对接时自动开启局部层流防护。单次搬运耗时5秒,日灌装量提升至18000瓶,原料污染率降至0,无需人工干预,同时满足无菌车间“无人员流动”的严格要求,保障药品生产安全。制药厂洁净提升机达到GMP标准,微粒控制10万级,药品合格率提升至99.9%。福建输送提升机
中性笔组装需将笔杆、笔芯从注塑区输送至组装机,传统人工分拣笔杆、笔芯(易混淆型号,混淆率3%),单次分拣耗时6秒,日组装量3万支。AGV提升机与组装机配合后,通过颜色识别笔杆型号,自动行驶至对应原料区,升降平台分别承接笔杆、笔芯(双料斗设计),再按组装机进料顺序精细卸料。单次分拣输送耗时1.5秒,混淆率降至0.1%,日组装量提升至8万支,减少3名分拣工人,且组装机缺料时AGV响应时间<5秒,避免设备空转,提升组装效率。甘肃连续提升机触觉反馈机械臂与提升机联动作业,装配精度达±0.01mm,工人误操作率下降90%。
母婴湿巾生产中,需将湿巾从折叠机输送至包装机,传统采用皮带输送机输送,湿巾易因皮带摩擦产生毛絮(毛絮率2%),且包装机换规格时需调整输送机高度(耗时30分钟),日包装量6万包。AGV提升机与湿巾包装机配合后,采用食品级不锈钢输送平台(可定期灭菌),通过红外导航自动对接折叠机出口,升降平台按包装机进料高度(350-500mm)实时调节,避免湿巾摩擦。换规格时*需修改升降参数,换产耗时缩短至5分钟,毛絮率降至0.1%,日包装量提升至12万包,且湿巾输送过程中微生物超标率从0.3%降至0,符合母婴用品卫生标准。
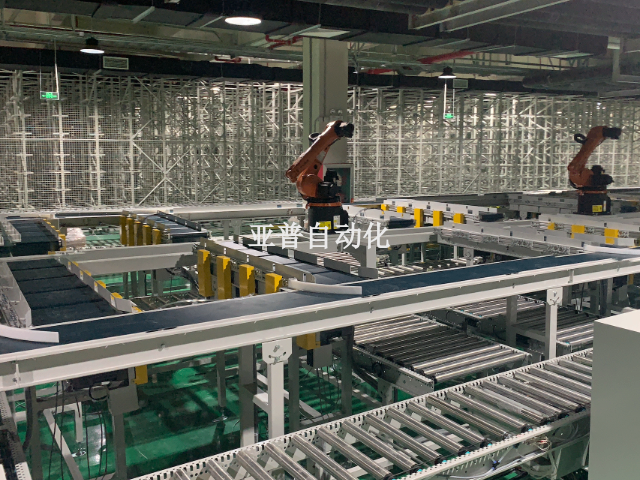
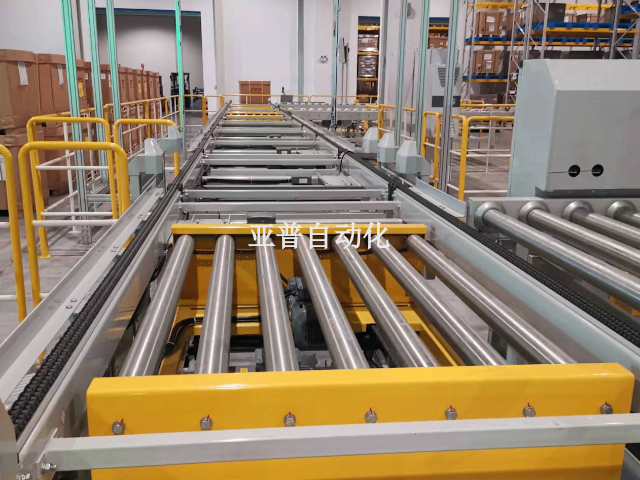
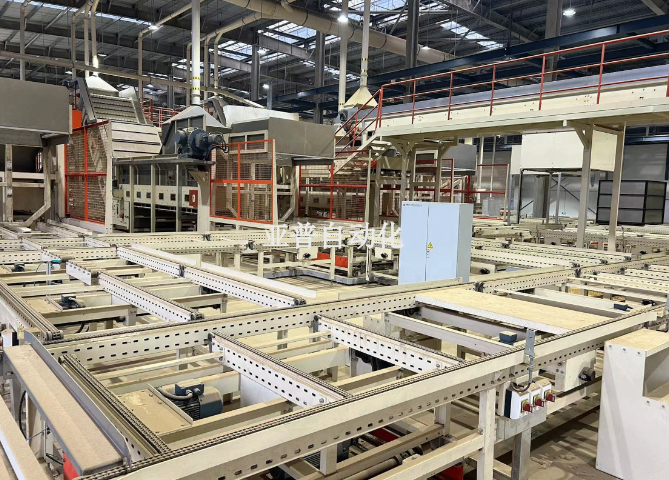
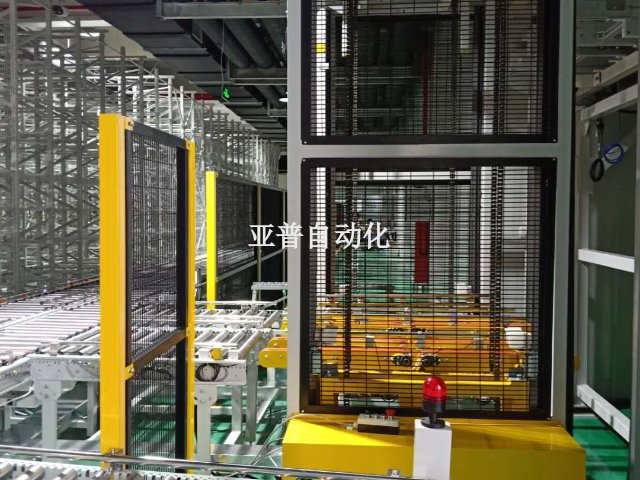
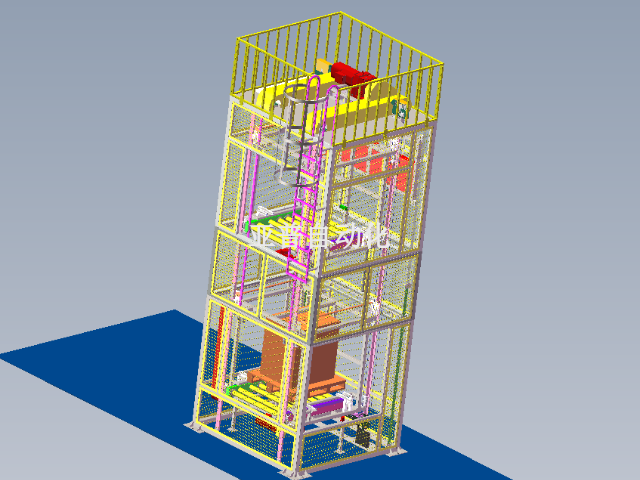
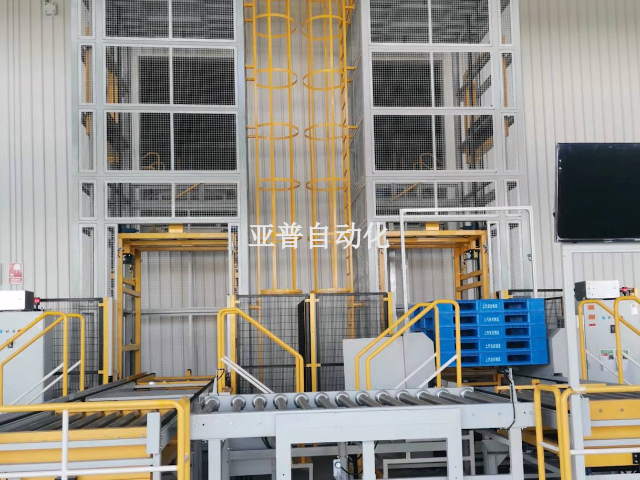
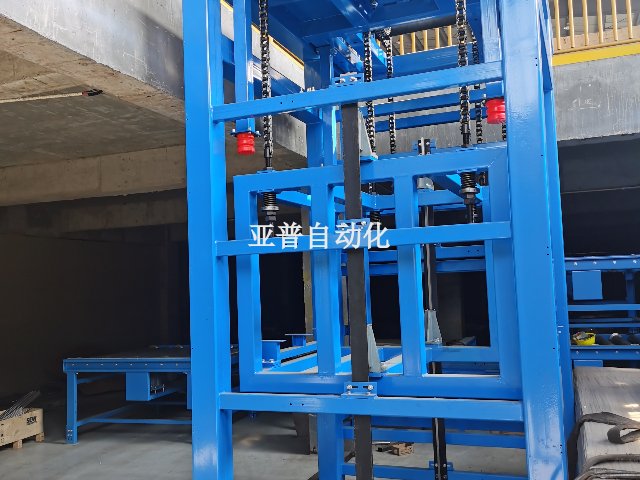
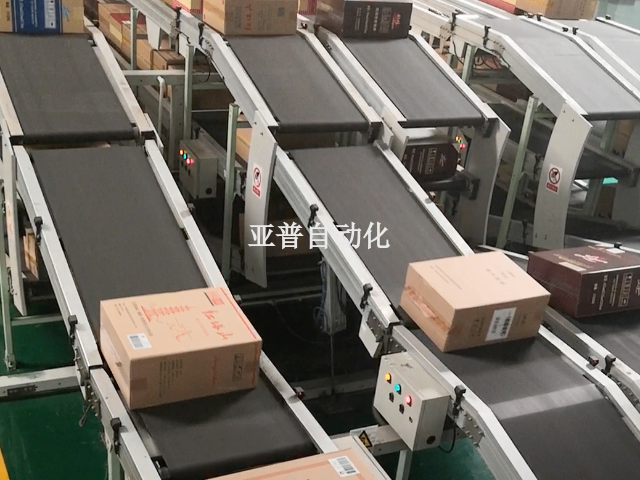
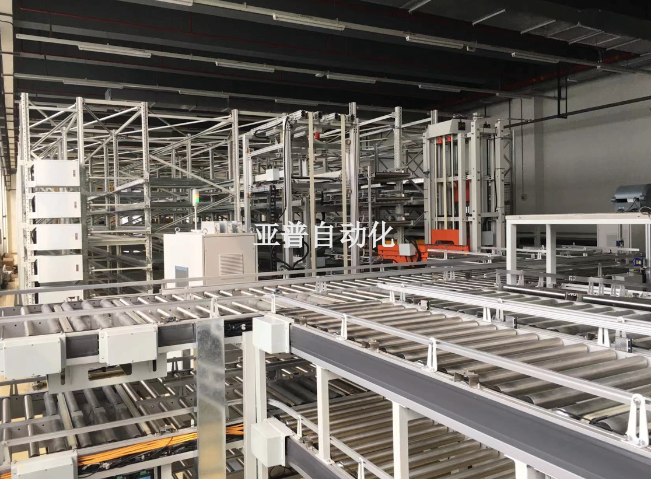
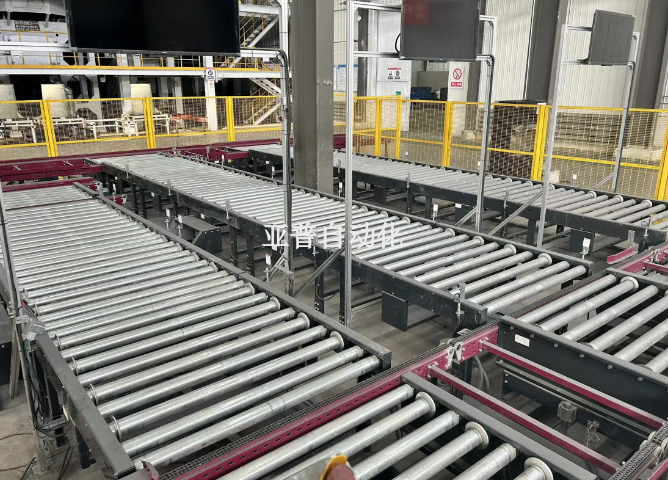
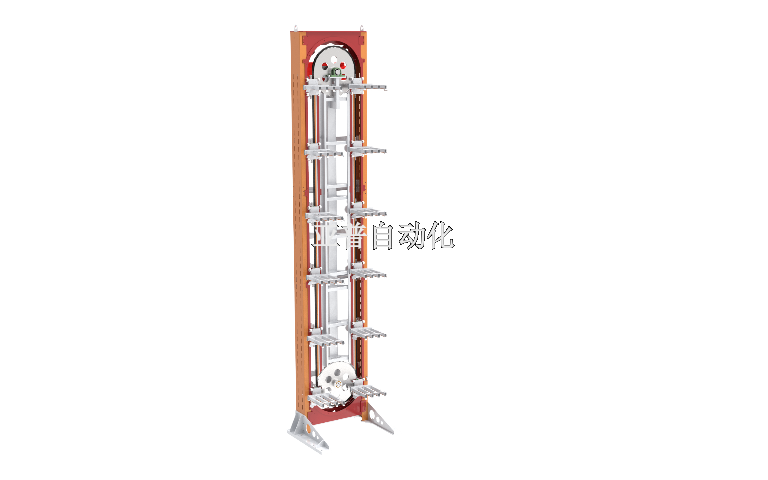
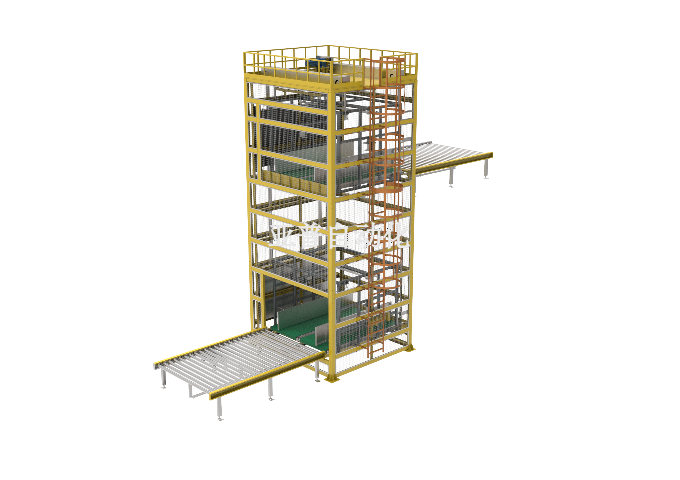
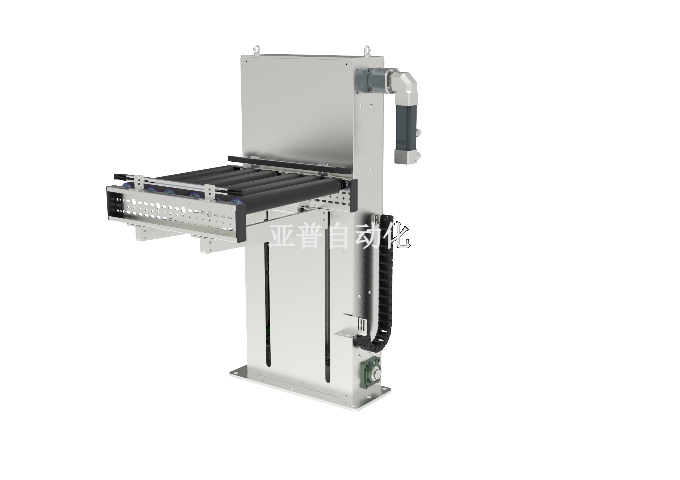
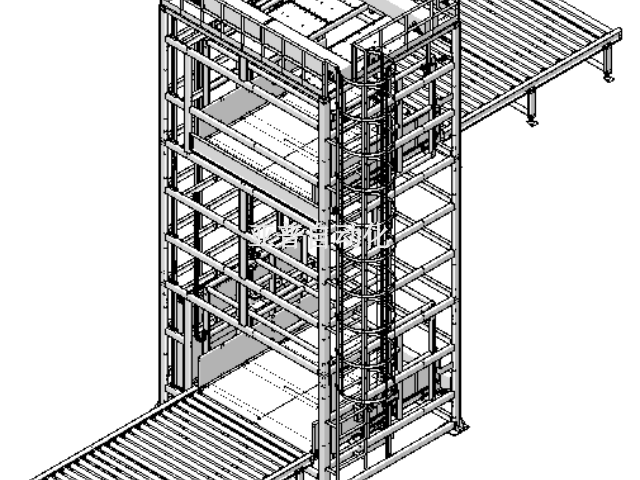
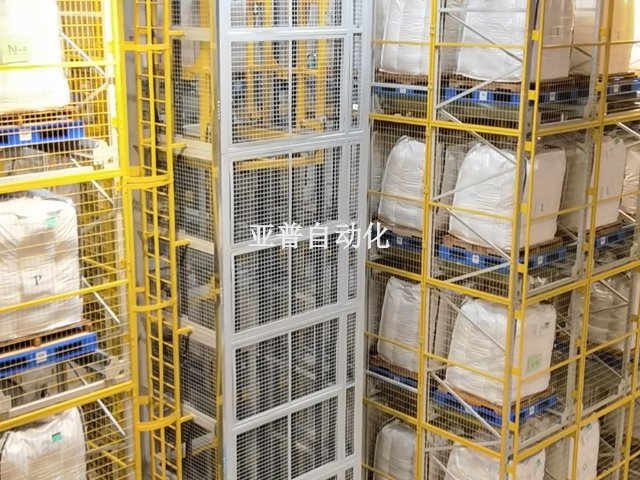
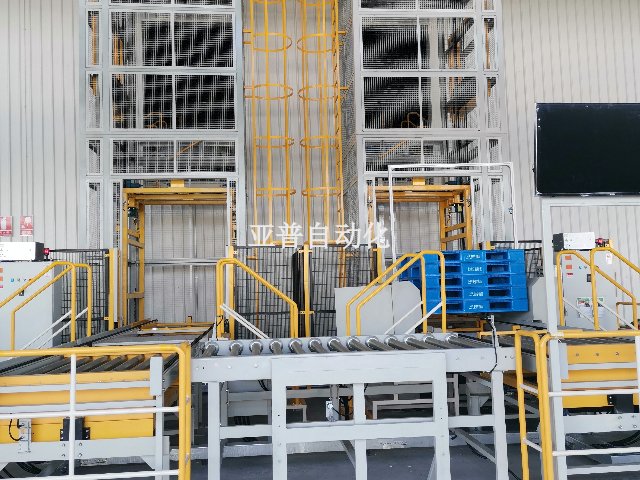
当下工业生产中,提升机(浙江亚普自动化装备科技股份有限公司)不再是*搬动物料的工具,而是串联生产流程、打通数据传输的关键枢纽。它按预设程序送料,防止物料堆积混乱,比如纺织印染生产线,能把染色后的布料按工艺精细送到印花车间,再输送至后整理车间,保障生产有序。而且,它结合传感器与 SCADA 系统采集输送数据,实时传至管理平台,解决传统数据滞后问题,还可通过自适应调节等智能功能,减少设备维护成本,降低人工依赖,助力企业高效生产。食品加工厂采用不锈钢提升机,符合卫生标准,避免交叉污染,产能提升40%同时保障食品安全。
口红生产需将模具(12腔-24腔)从冷却区输送至灌装机,传统人工搬运模具(易因温度差异导致膏体凝固不均,不良率3%),单次搬运耗时12秒,日产量8000支。AGV提升机与灌装机配合后,采用隔热夹具(可隔绝模具低温,避免工人***),通过RFID导航识别模具腔数,升降平台按灌装机进料高度(500mm)精细对接,模具输送过程中温度波动控制在±2℃。单次搬运耗时3秒,膏体凝固不良率降至0.3%,日产量提升至18000支,减少2名搬运工人,且模具可自动清洁(每次输送后紫外线消毒30秒),保障口红卫生。提升机实现24米高密度存储、-25℃冷链运营,仓储效率提升45%、成本降60%,订单履约缩至4小时内。甘肃连续提升机
超市生鲜提升机配备保鲜系统,蔬果损耗率从15%降至5%,年节省60万元。福建输送提升机
提升机的**价值之一,在于通过程序化、规则化的物料输送,从源头避免生产环节中的物料混乱与堆积问题。它能够严格遵循预设的生产流程与工艺要求,将物料精细、依次地输送至各个生产节点,形成连贯且稳定的生产链路。以纺织印染生产线为例,布料的生产需历经染色、印花、后整理等多个关键环节,每个环节对布料的状态、输送时机都有严格要求。提升机可根据工艺参数,将染色后的布料精细转运至印花车间,待印花工序完成后,再无缝输送至后整理车间进行定型、烘干等处理。这一过程中,无需人工干预物料转运,不仅避免了人工搬运可能出现的布料损伤、混淆等问题,更确保了各车间生产节奏的高度协同 —— 前一环节的产出能及时成为后一环节的输入,有效缩短了生产周期,提升了整体生产效率。同时,有序的生产流程减少了因物料堆积导致的车间空间浪费,降低了生产中断的风险,为产品质量稳定性与交货期保障提供了坚实支撑。福建输送提升机
文章来源地址: http://huagong.chanpin818.com/sssb/tishengji/deta_30830109.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。