
 [VIP第1年] 指数:3

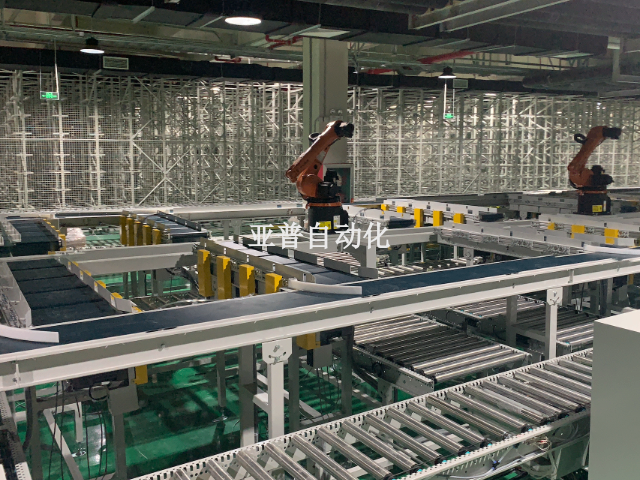
香精香料提取需将原料(如花瓣、草药)从粉碎区输送至提取罐,传统人工搬运原料(易产生粉尘污染,污染率1.5%),单次搬运耗时15秒,日提取量500kg。AGV提升机与提取罐配合后,采用密封料斗(可防止粉尘泄漏),通过磁导航沿防爆通道行驶,升降平台按提取罐进料口高度(1000mm)精细卸料,原料输送过程中粉尘污染率降至0.1%。单次搬运耗时4秒,日提取量提升至1200kg,减少2名操作工人,且料斗可自动清洗(每次卸料后清洗1分钟),避免不同香料交叉污染,保障香精纯度。造纸厂卷筒纸提升机防静电处理,避免纸张粘连,年减少废品损失80万元。山西往复式提升机
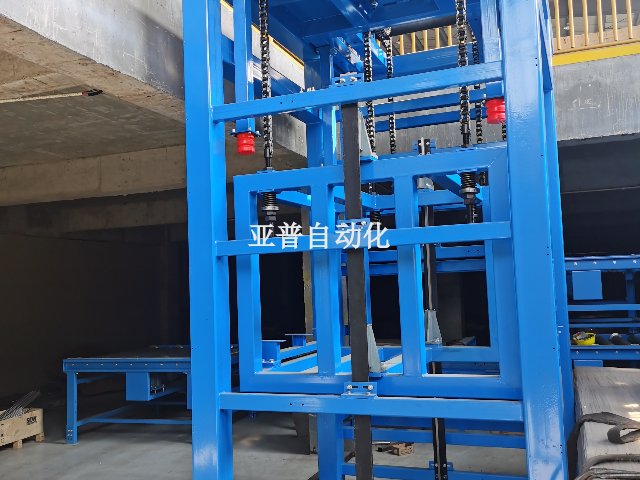
口红生产需将模具(12腔-24腔)从冷却区输送至灌装机,传统人工搬运模具(易因温度差异导致膏体凝固不均,不良率3%),单次搬运耗时12秒,日产量8000支。AGV提升机与灌装机配合后,采用隔热夹具(可隔绝模具低温,避免工人***),通过RFID导航识别模具腔数,升降平台按灌装机进料高度(500mm)精细对接,模具输送过程中温度波动控制在±2℃。单次搬运耗时3秒,膏体凝固不良率降至0.3%,日产量提升至18000支,减少2名搬运工人,且模具可自动清洁(每次输送后紫外线消毒30秒),保障口红卫生。湖北上料机提升机数字标签提升机,RFID批量识别速度。
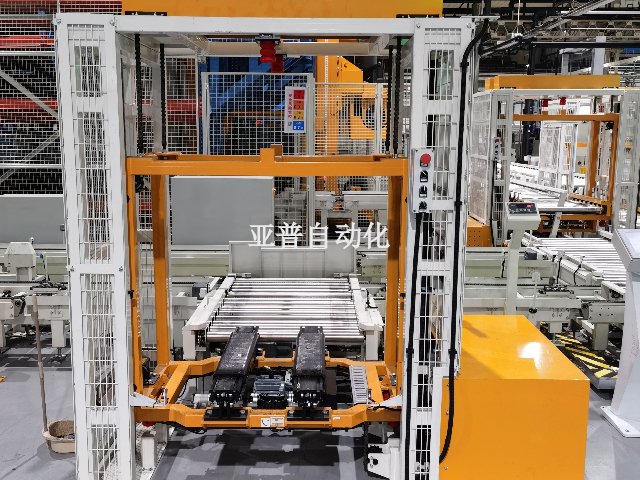
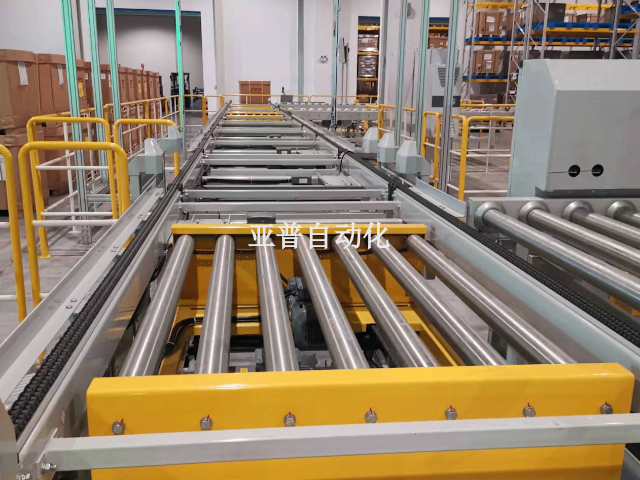
母婴湿巾生产中,需将湿巾从折叠机输送至包装机,传统采用皮带输送机输送,湿巾易因皮带摩擦产生毛絮(毛絮率2%),且包装机换规格时需调整输送机高度(耗时30分钟),日包装量6万包。AGV提升机与湿巾包装机配合后,采用食品级不锈钢输送平台(可定期灭菌),通过红外导航自动对接折叠机出口,升降平台按包装机进料高度(350-500mm)实时调节,避免湿巾摩擦。换规格时*需修改升降参数,换产耗时缩短至5分钟,毛絮率降至0.1%,日包装量提升至12万包,且湿巾输送过程中微生物超标率从0.3%降至0,符合母婴用品卫生标准。
纺纱机需将纱锭(重量5kg)从络筒区输送至纱锭架,传统人工搬运纱锭(易缠绕断线,断线率2.5%),单次搬运耗时10秒,日纺纱量1.2万锭。AGV提升机与纱锭架配合后,采用梳齿式升降平台(可分层放置纱锭),通过激光导航识别纱锭架层数,升降平台按层数(1-5层)精细升降,纱锭放置时避免碰撞(断线率降至0.2%)。单次搬运耗时2秒,日纺纱量提升至3万锭,减少3名搬运工人,且纱锭输送过程中可自动计数(计数误差<0.1%),避免纱锭缺料导致纺纱机空转。结合温控系统,提升机冷链仓储恒温运输,温度波动±1℃,保障生鲜品质。
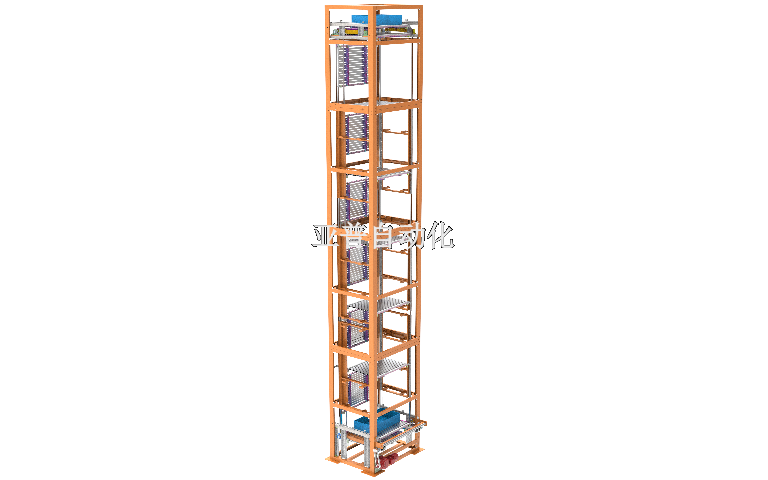
模具抛光需将模具(重量500kg)从加工区输送至抛光机,传统行车吊装模具(定位误差±5mm),单次吊装耗时30秒,日抛光量20套,且模具易因吊装晃动碰撞(碰撞率1.2%)。AGV提升机与抛光机配合后,采用多点支撑平台(6个支撑点均匀受力),通过激光导航精细定位抛光机工作台,升降平台缓慢升起(升速0.2m/s),将模具平稳放置(定位误差±0.5mm)。单次输送耗时8秒,碰撞率降至0.1%,日抛光量提升至45套,减少1名行车操作员,且模具抛光后可直接由AGV输送至存储区,实现“加工-抛光-存储”全流程自动化。智能安全绳与提升机联动,高空作业坠落风险预警响应时间200ms。重庆th斗式提升机
四立柱提升机抗震设计,8级地震保持结构完整。山西往复式提升机
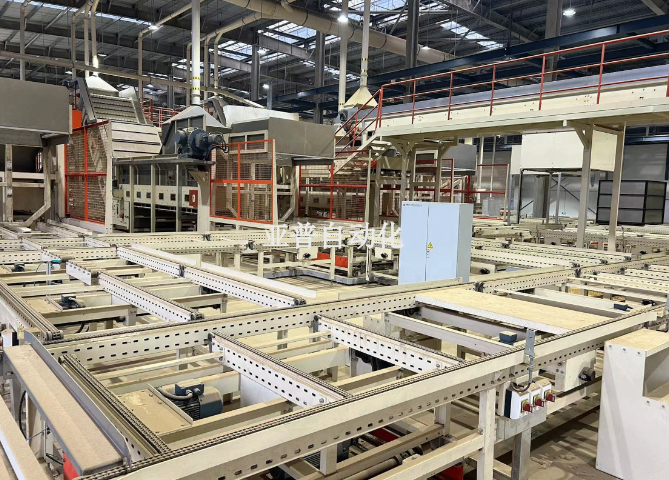
智能家具板材封边需将板材(尺寸1.8m×0.9m)从切割区输送至封边机,传统人工推送板材至封边机,单次推送耗时15秒,且板材定位偏差易导致封边不齐(不良率3.5%),日处理量80张。AGV提升机与封边机配合后,通过视觉识别板材尺寸,升降平台自动调整支撑宽度(适配0.6-2.4m板材),再按封边机进料速度(0.8m/s)同步行驶,定位误差±0.5mm。单次输送耗时4秒,封边不良率降至0.5%,日处理量提升至180张,减少2名推送工人,同时可适配不同厚度板材(18mm、25mm),实现家具生产柔性化。山西往复式提升机
文章来源地址: http://huagong.chanpin818.com/sssb/tishengji/deta_31423544.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。