
 [VIP第1年] 指数:3

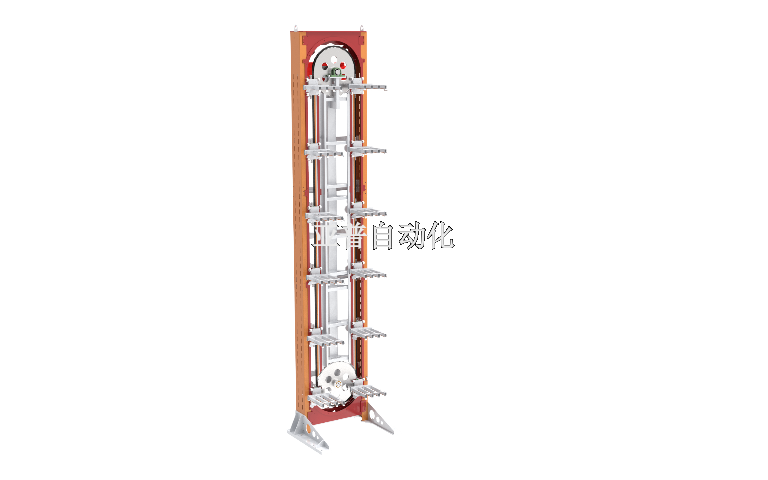
中性笔组装需将笔杆、笔芯从注塑区输送至组装机,传统人工分拣笔杆、笔芯(易混淆型号,混淆率3%),单次分拣耗时6秒,日组装量3万支。AGV提升机与组装机配合后,通过颜色识别笔杆型号,自动行驶至对应原料区,升降平台分别承接笔杆、笔芯(双料斗设计),再按组装机进料顺序精细卸料。单次分拣输送耗时1.5秒,混淆率降至0.1%,日组装量提升至8万支,减少3名分拣工人,且组装机缺料时AGV响应时间<5秒,避免设备空转,提升组装效率。连续提升机适配自动化立体仓库,实现入库出库连续高效转运。辽宁板链提升机
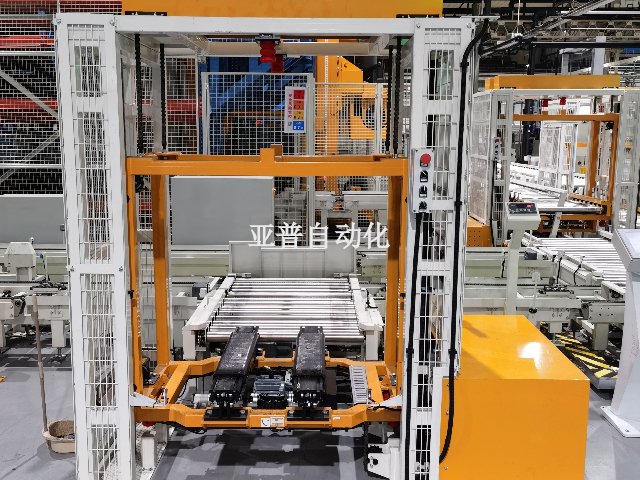
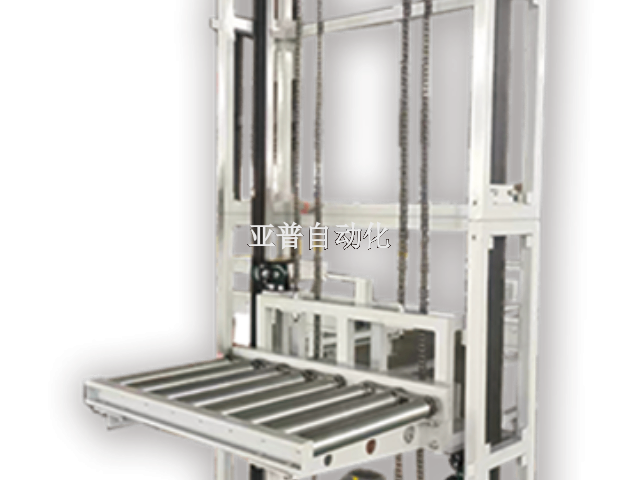
实验台组装需将钢架(重量40kg)从焊接区输送至组装机,传统人工抬运钢架(易导致钢架焊接点开裂,开裂率1.2%),单次抬运耗时15秒,日组装量50台。AGV提升机与组装机配合后,采用平衡支撑夹具(均匀受力避免焊接点受力),通过视觉导航定位组装机工位,升降平台按组装机高度(750mm)精细放置,定位误差±1mm。单次搬运耗时4秒,焊接点开裂率降至0.1%,日组装量提升至120台,减少2名抬运工人,且钢架输送过程中可自动检测焊接点质量(检测率95%),提前剔除不良品。上海智能提升机连续提升机可以采用加厚型材与品质轴承,承重更强更耐用。
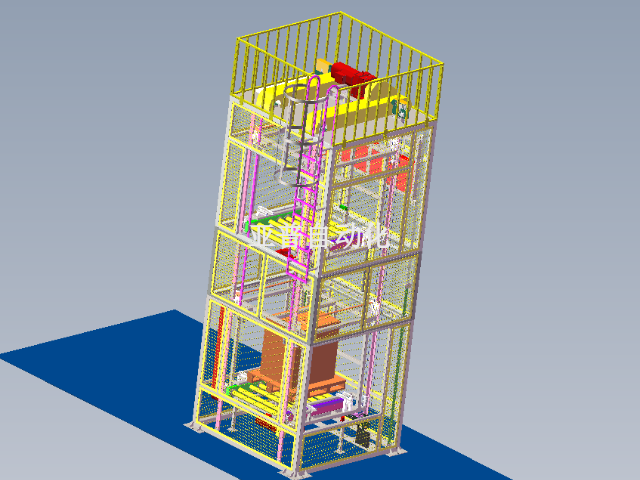
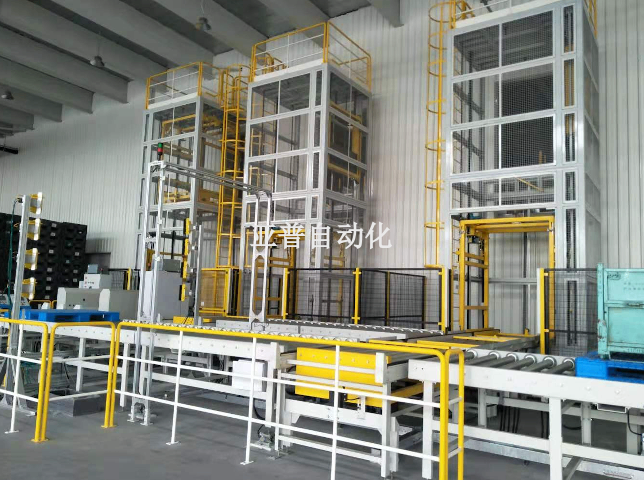
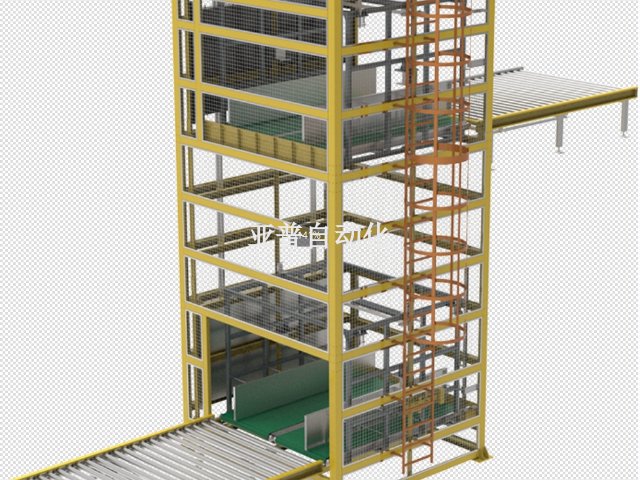
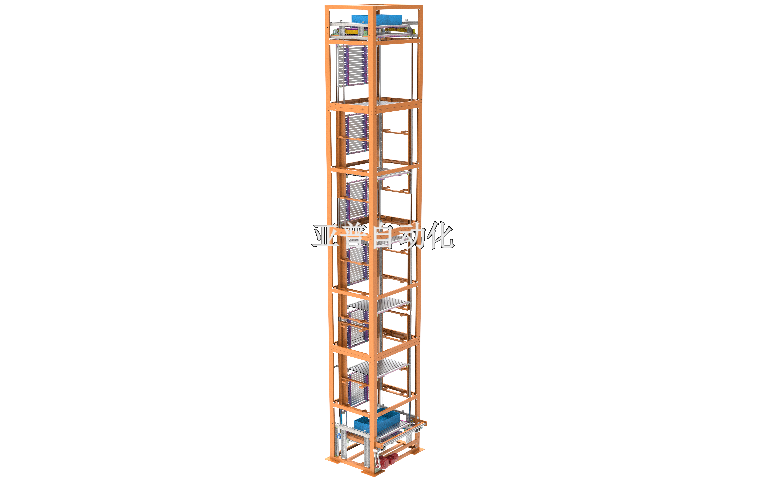
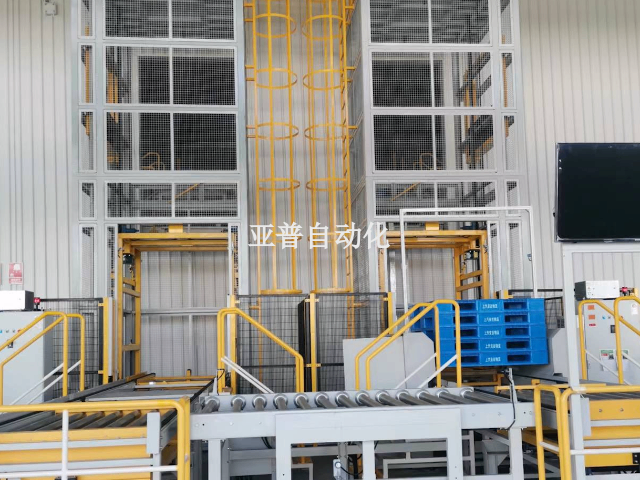
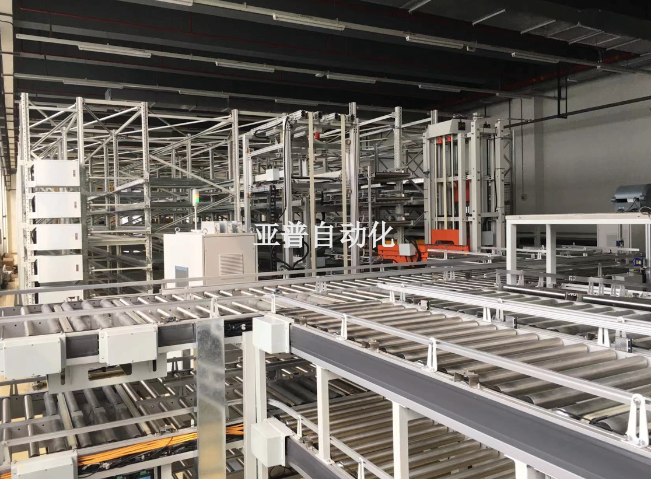
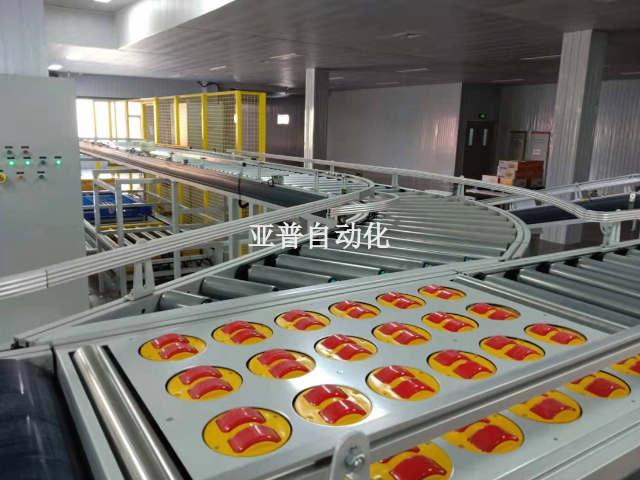
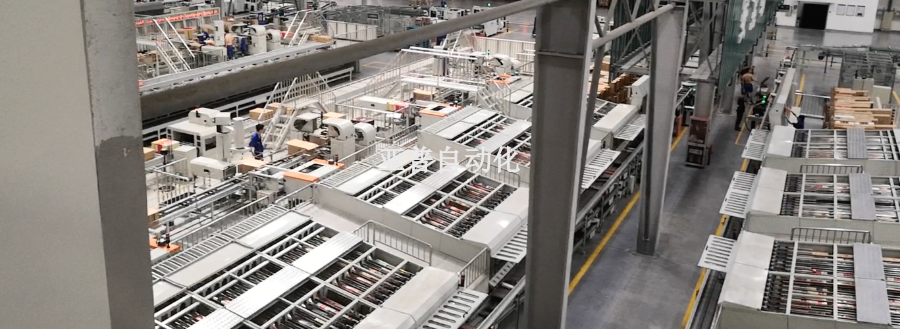
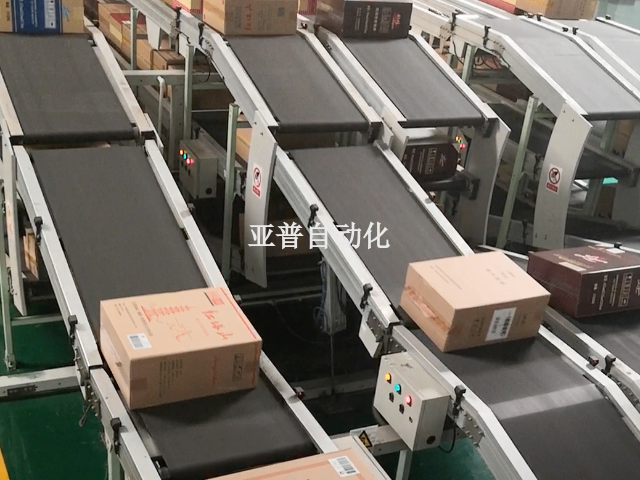
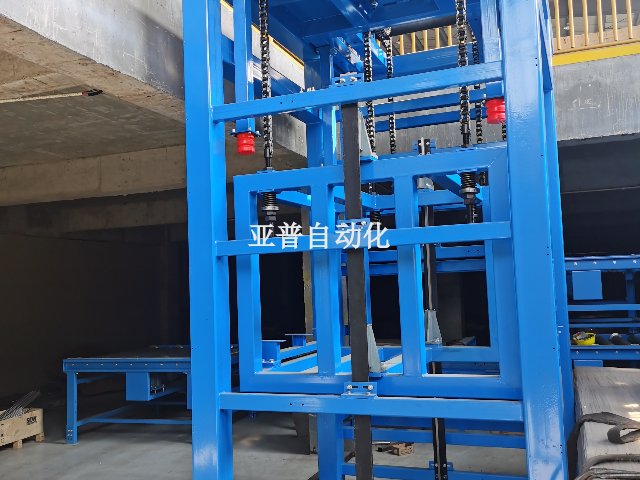
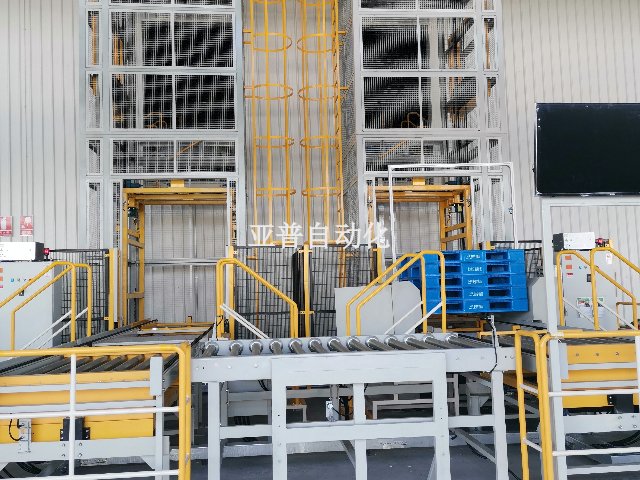
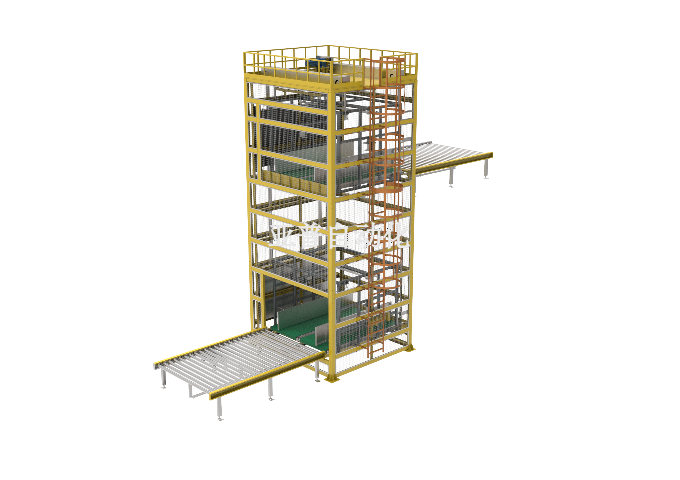
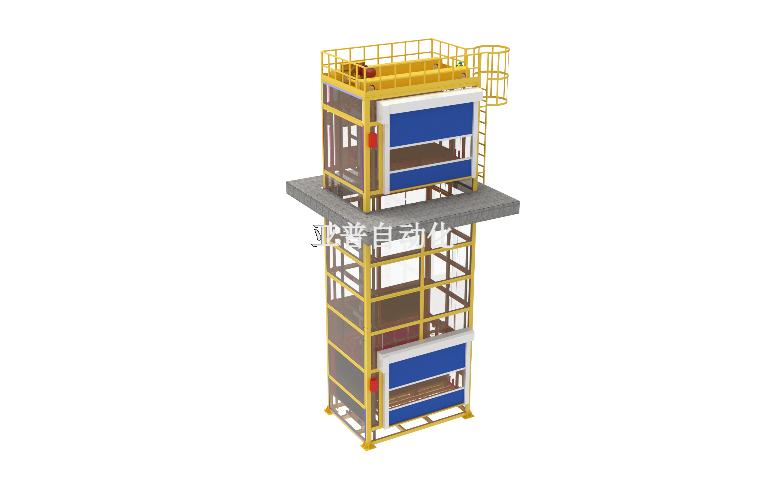
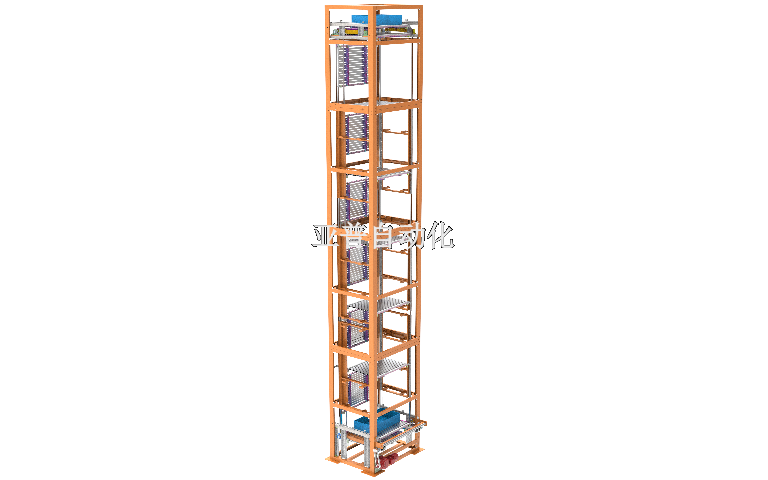
当下工业生产中,提升机(浙江亚普自动化装备科技股份有限公司)不再是*搬动物料的工具,而是串联生产流程、打通数据传输的关键枢纽。它按预设程序送料,防止物料堆积混乱,比如纺织印染生产线,能把染色后的布料按工艺精细送到印花车间,再输送至后整理车间,保障生产有序。而且,它结合传感器与 SCADA 系统采集输送数据,实时传至管理平台,解决传统数据滞后问题,还可通过自适应调节等智能功能,减少设备维护成本,降低人工依赖,助力企业高效生产。
跑步机滚筒装配需将滚筒(重量15kg)从加工区输送至装配机,传统采用手推车搬运,手推车需人工推动且定位不准(误差±3mm),单次搬运耗时12秒,日装配量300台。AGV提升机与滚筒装配机配合后,通过激光导航自动识别滚筒位置,升降平台升起(升程200mm)抓取滚筒,再按装配机轴孔位置精细停靠,定位误差±0.5mm,确保滚筒与轴孔快速对接。单次搬运耗时3秒,日装配量提升至600台,减少2名搬运工人,且滚筒装配不良率从2.1%降至0.2%,提升跑步机运行稳定性。减少 2 名搬运工人,降低人力成本。
纸张裁切需将纸卷(直径0.8m,重量200kg)从存储区输送至裁切机,传统人工推动纸卷至裁切机(需2人协作),单次推动耗时20秒,日裁切量300卷,纸卷易因推动偏移导致裁切尺寸误差(误差±2mm)。AGV提升机与裁切机配合后,采用电动夹臂(可自动调节夹持力度),通过激光导航精细定位裁切机纸轴,升降平台将纸卷平稳套入纸轴(定位误差±0.5mm)。单次输送耗时6秒,日裁切量提升至700卷,减少2名工人,裁切尺寸误差降至±0.5mm,且纸卷输送过程中可自动计数(计数误差<0.1%),避免裁切过量。日化产品车间:料箱提升机 + 灌装机 + 装箱机。甘肃斗提升机
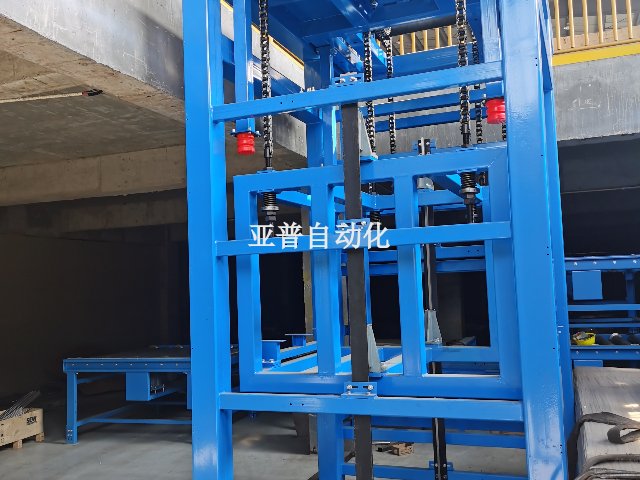
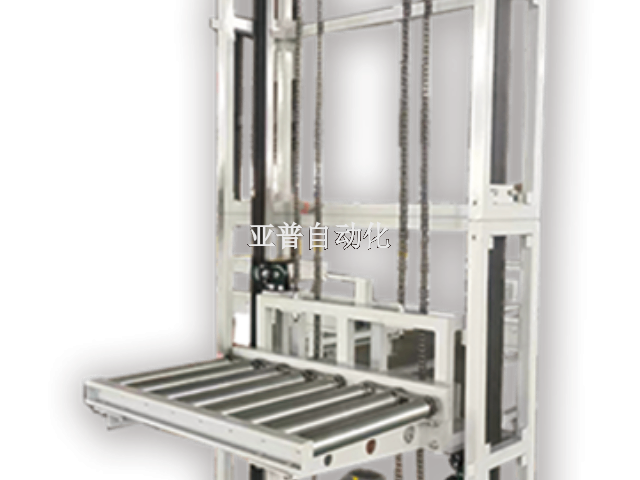
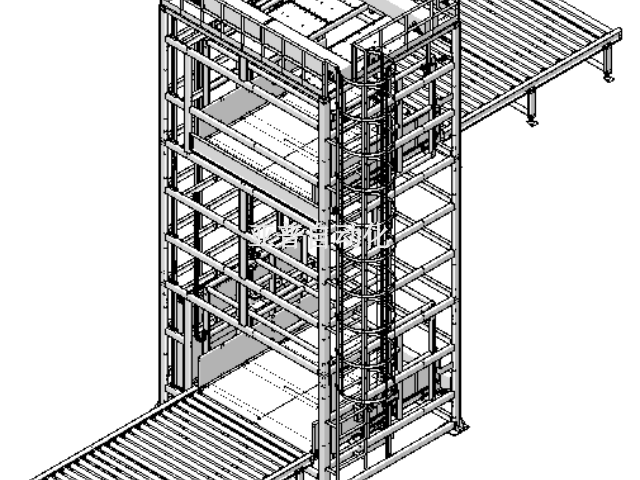
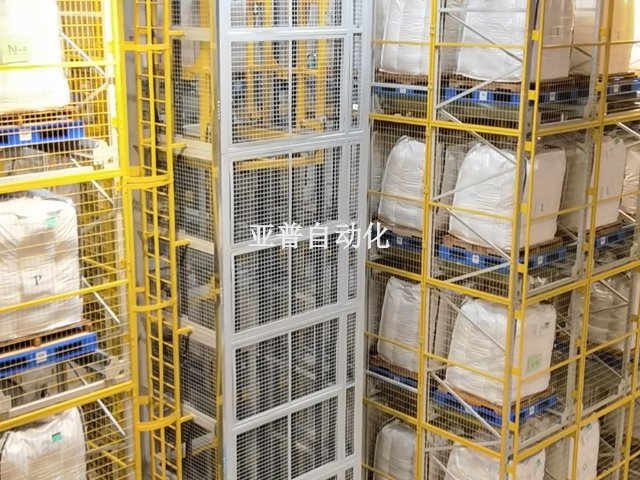
连续提升机结构坚固抗变形,长期高负荷运行依旧保持稳定输送状态。辽宁板链提升机
模具抛光需将模具(重量500kg)从加工区输送至抛光机,传统行车吊装模具(定位误差±5mm),单次吊装耗时30秒,日抛光量20套,且模具易因吊装晃动碰撞(碰撞率1.2%)。AGV提升机与抛光机配合后,采用多点支撑平台(6个支撑点均匀受力),通过激光导航精细定位抛光机工作台,升降平台缓慢升起(升速0.2m/s),将模具平稳放置(定位误差±0.5mm)。单次输送耗时8秒,碰撞率降至0.1%,日抛光量提升至45套,减少1名行车操作员,且模具抛光后可直接由AGV输送至存储区,实现“加工-抛光-存储”全流程自动化。辽宁板链提升机
文章来源地址: http://huagong.chanpin818.com/sssb/tishengji/deta_34489469.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。