
 [VIP第1年] 指数:3

尾气分析系统通过监测发酵过程中O₂、CO₂等气体浓度,反推细胞代谢状态。安装时需注意传感器探头与罐顶法兰的密封性,避免气体泄漏或污染,同时需配置数据接口与上级平台(如DCS系统)联通。部分项目要求尾气数据参与闭环控制,例如自动调节进气量,这对仪器的响应速度与稳定性提出更高要求。霄汉实业发展(广州)有限公司将信息技术与发酵装备相结合,其系统集成能力可实现尾气数据与工艺参数的实时联动,并为客户提供符合GLP规范的验证报告。发酵pH在线检测对工艺控制关键,选用稳定耐温电极与系统,安装位置具代表性。广东益生菌发酵罐怎么选
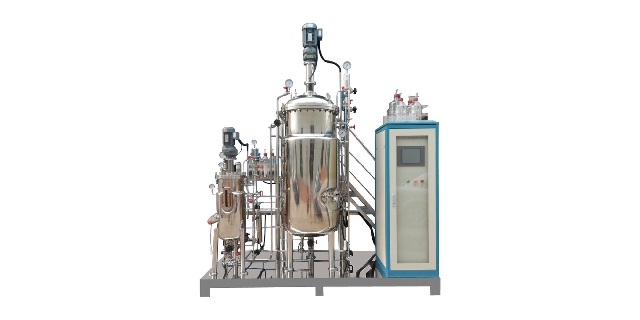
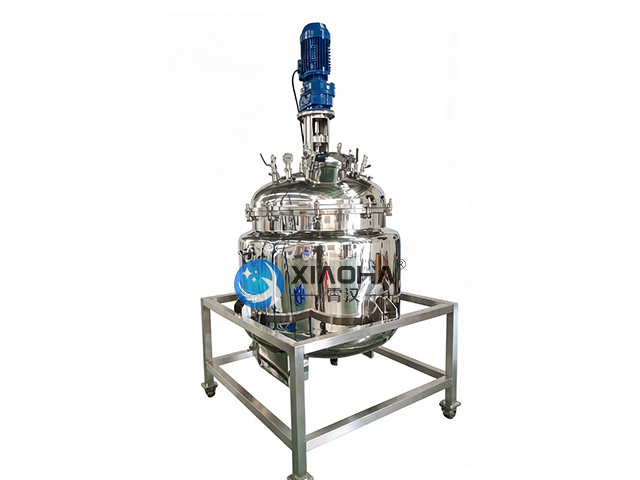
高径比发酵罐是指罐体高度(H)与内径(D)之比较大的发酵设备,通常H/D≥3:1,部分可达6:1以上。高径比设计的目的包括:①提高静水压力,增加底部溶解氧(氧气在液体中的溶解度随压力增大而提高),尤其适合需高溶氧的好氧发酵;②有利于气液传质,气泡上升路径更长,气液接触时间延长;③节省占地面积(在相同容积下,罐体细高比矮胖占地面积小);④改善轴向混合,减少返混现象,在某些连续发酵工艺中可接推流特性。但高径比发酵罐也存在一些缺点:搅拌轴更长,对机械稳定性要求高,易发生轴摆动;底部液体静压大,可能抑制某些对压力敏感的微生物;罐体制造和运输难度增加。高径比发酵罐常见于大规模好氧发酵(如青霉素、柠檬酸生产)以及气升式发酵罐(气升式通常高径比较大,以利于液体循环)。霄汉实业发展(广州)有限公司可根据客户场地条件和工艺需求设计不同高径比的发酵罐,一般好氧罐推荐H/D=2.5~3.5,气升式H/D可达5~8。公司采用有限元分析对长搅拌轴进行临界转速校核,确保高径比罐长期稳定运行。深圳工业大型发酵罐结构壁厚增加并采用金属密封,可承受5MPa以上压力进行嗜压菌培养。
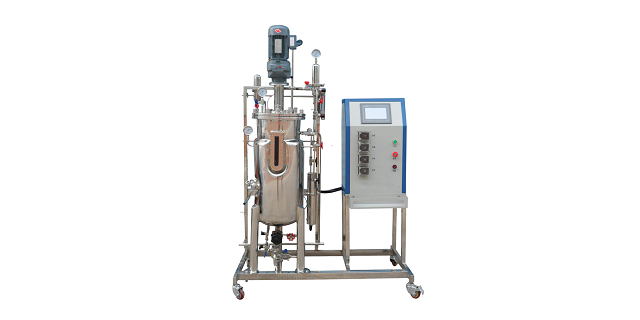
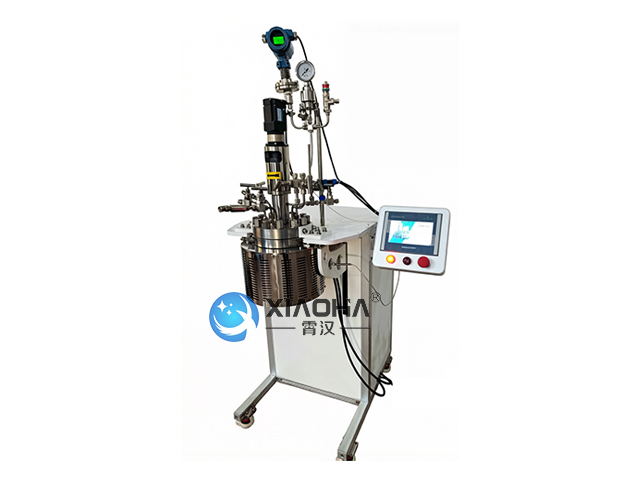
高通量发酵罐是指一类能够同时进行多个小型发酵实验的平行发酵设备,通常包含4个、8个、16个甚至更多微型或小型发酵罐,每个罐体控温、控速、控pH、控溶氧,并可补料。高通量发酵罐的价值在于大幅提高实验通量、缩短研发周期、降低物料成本和人工成本,广泛应用于菌种库筛选、培养基优化、参数优化以及进化工程等领域。每个微型罐的容积通常为10~250mL,罐体多为玻璃或一次性塑料材质,采用微型电机或磁力搅拌,通过微型传感器或数学模型估算pH和溶氧(部分采用光学传感器非接触检测)。高通量系统通常配备自动化液体处理工作站,实现自动接种、自动取样和自动补料。由于体积小,灭菌可采用离体高压灭菌或在线微波灭菌。高通量发酵罐的数据处理软件能够同时对数十条发酵曲线进行对比分析,快速筛选出比较好菌株或工艺条件。霄汉实业发展(广州)有限公司提供的高通量发酵罐系统,采用模块化设计,支持4~16个通道自由组合,每个通道可运行不同工艺参数。系统软件具备批次管理、曲线叠加、统计分析等功能,提升了菌种选育和工艺开发的效率。公司还可根据客户需求集成在线生物量检测和尾气分析功能,实现更深层次的高通量表型分析。
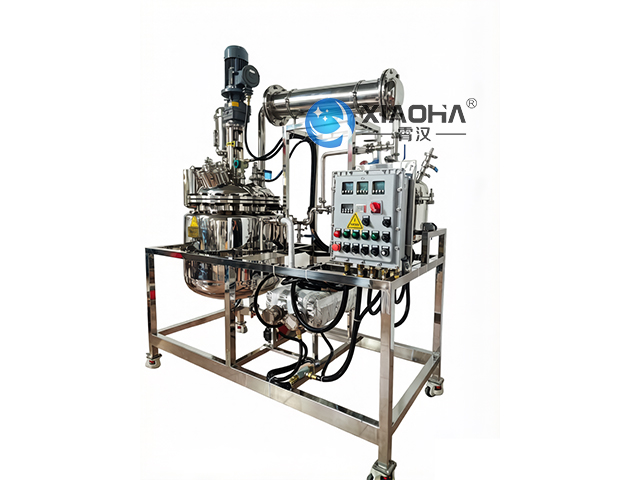
乙醇发酵罐是燃料乙醇和食用酒精生产中的设备,主要用于酵母菌或运动发酵单胞菌在厌氧条件下将糖类物质转化为乙醇和二氧化碳。乙醇发酵是一种典型的厌氧发酵过程,因此乙醇发酵罐通常不设强制通风系统,但需要配备有效的二氧化碳排气装置和防爆设计,因为发酵产生的CO₂气体量大且乙醇为易燃易爆物质。工业乙醇发酵罐容积巨大,单罐可达数百立方米甚至上千立方米,罐体一般采用碳钢或不锈钢制造,内部设有冷却盘管或外部夹套,以移除酵母代谢产生的大量热量。由于不需要搅拌(部分工艺采用间歇性搅拌或循环泵),乙醇发酵罐的结构相对简单,但必须保证良好的气密性,防止氧气进入抑制乙醇产量。发酵罐顶部设有CO₂排气管和压力安全阀,底部设有酵母回收口和排料口。在操作上,乙醇发酵罐常采用“分批补料”或“连续发酵”模式,部分先进工艺还结合了“细胞固定化”技术,将酵母包埋或吸附在载体上,实现超高密度发酵。霄汉实业发展(广州)有限公司提供的乙醇发酵罐按照防爆区域标准设计,所有电气部件均为防爆型,罐体设计压力可承受0.3MPa。公司还可为客户配置酒精回收塔、CO₂洗涤塔以及酵母离心回收系统,形成完整的乙醇生产成套设备。内置旋转喷淋球,自动完成碱洗、酸洗与冲洗,无需拆解。
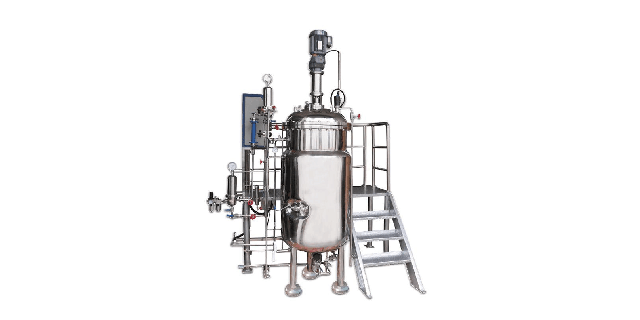
厌氧发酵罐定制服务涉及从需求分析到售后支持的全流程协作。专业厂家首先会深入了解客户的工艺需求,包括物料特性、产能要求和操作条件等关键参数。设计阶段注重工艺匹配性,根据厌氧发酵的特殊要求进行结构优化,如气体收集系统和压力平衡装置的设计。材料选择需要综合考虑腐蚀性介质和长期运行条件,提供多种材质方案供客户选择。制造过程中的质量控制体系确保每个环节符合设计规范,从下料成型到组装测试都有严格标准。现场安装指导服务帮助客户快速完成设备就位和调试,减少因安装不当导致的问题。培训服务涵盖操作规范和维护要点,使客户人员能够熟练掌握设备使用技巧。售后技术支持建立快速响应机制,及时解决运行过程中出现的各类问题。备件供应保障确保设备维护的及时性,常用部件保持合理库存。技术升级服务根据客户工艺改进需求,提供设备改造和功能扩展方案。项目文档管理包括图纸、说明书和验收报告等资料的完整归档,便于后续查询参考。这些服务环节的有机组合,形成了完整的定制化解决方案,满足不同客户的个性化需求。采用哈氏合金或搪玻璃衬里,抵抗强酸、高氯离子或有机溶剂侵蚀。深圳工业大型发酵罐结构
磁力搅拌发酵罐考察磁密封、寿命与极端工况测试,无菌应用具备CIP/SIP能力,避免磁力衰减。广东益生菌发酵罐怎么选
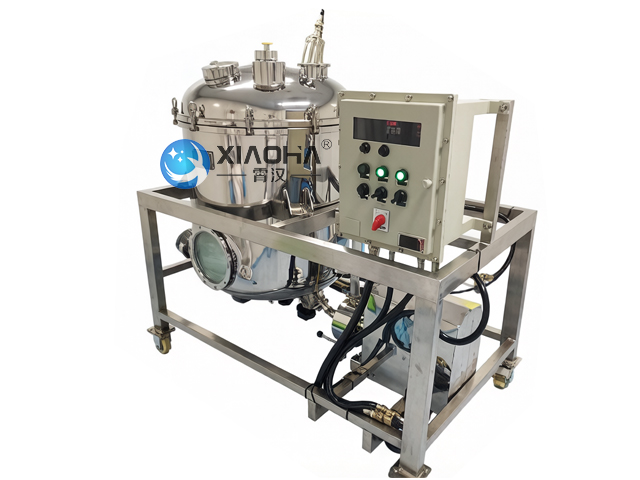
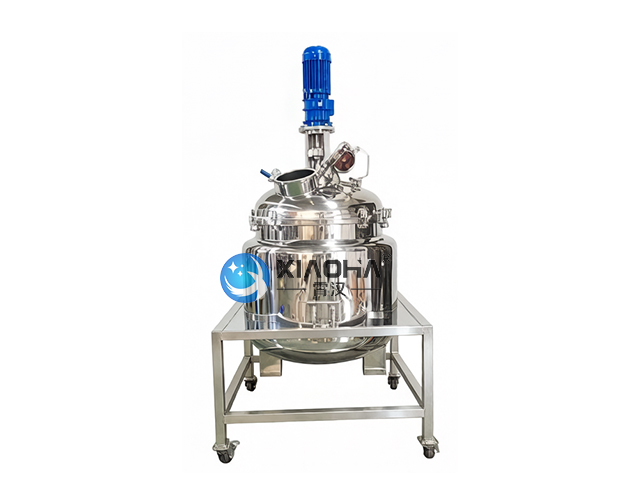
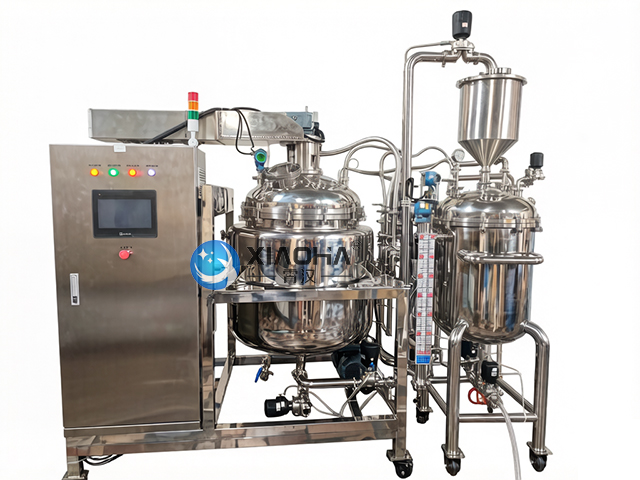
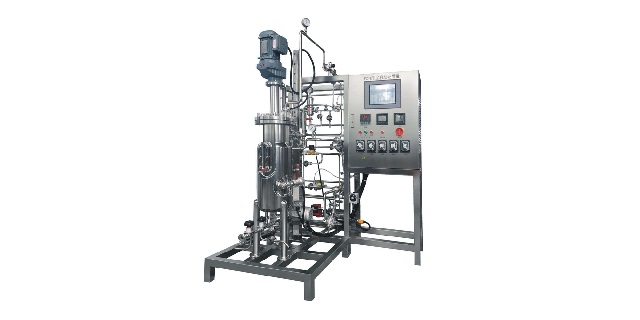
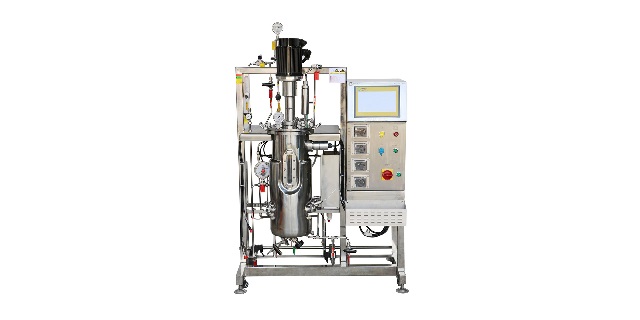
PLC控制发酵罐是在传统发酵设备基础上引入可编程逻辑控制器(PLC)与上位机监控系统,实现发酵过程的自动化运行与精细管理。PLC系统能够实时采集温度、pH、溶解氧、搅拌转速、罐压、泡沫液位、通气量等多种传感器的数据,并根据预设的工艺曲线自动执行PID调节或逻辑控制指令。例如,当溶解氧低于设定阈值时,PLC可自动提高搅拌转速或增大通气量;当泡沫液位过高时,系统会触发自动消泡装置或调整搅拌参数。与传统的继电器或手动控制相比,PLC控制发酵罐具有响应速度快、控制精度高、重复性好以及数据可追溯等优势。操作人员通过触摸屏或计算机界面即可完成参数设定、趋势监控、报警管理和历史数据导出,极大降低了人为操作误差和劳动强度。此外,PLC系统还支持多级权限管理和批次记录功能,符合GMP、FDA等法规对制药和食品发酵过程的追溯要求。在复杂的多罐并联工艺中,PLC可以通过工业以太网实现分布式控制与集中管理。霄汉实业发展(广州)有限公司推出的PLC控制发酵罐,采用西门子、三菱或罗克韦尔等主流品牌控制器,配合自主研发的控制软件,可针对不同菌种和发酵策略(如批次、补料分批、连续发酵)进行定制化编程,确保每一批次的产量和品质稳定可控。广东益生菌发酵罐怎么选
霄汉实业发展(广州)有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来霄汉实业发展供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
文章来源地址: http://huagong.chanpin818.com/swyqal/fajiaoguanby/deta_37351630.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。