
 [VIP第1年] 指数:3

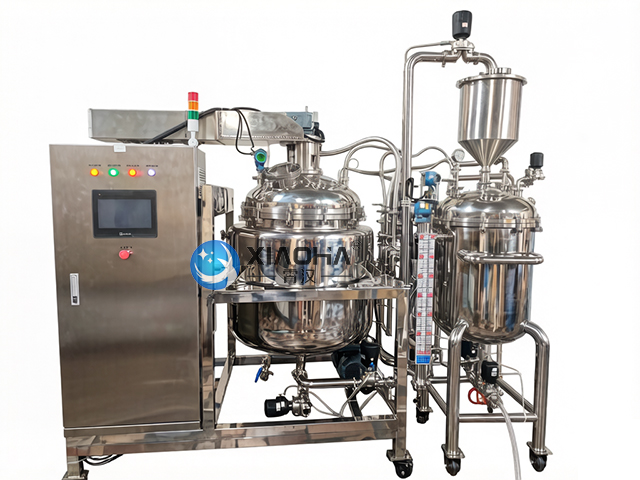
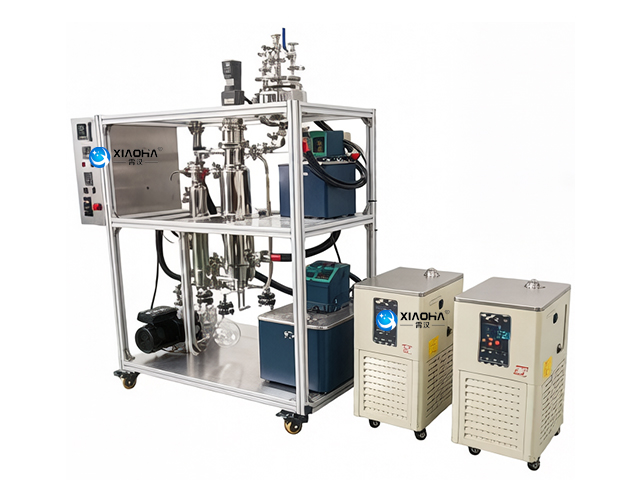
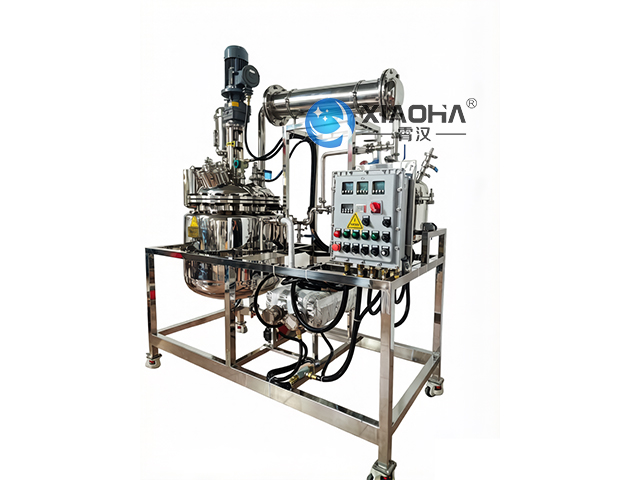
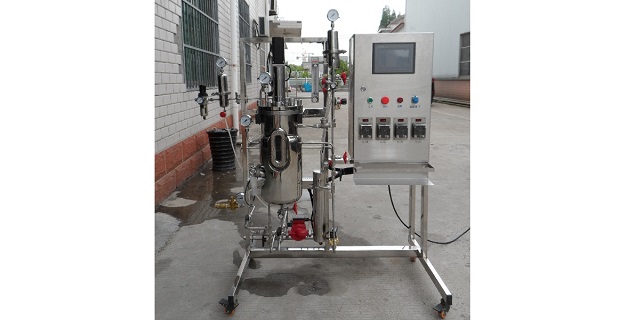
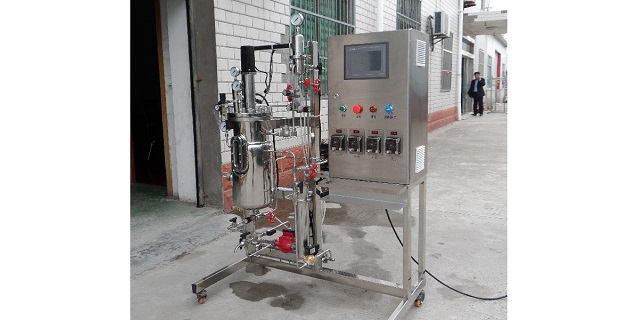
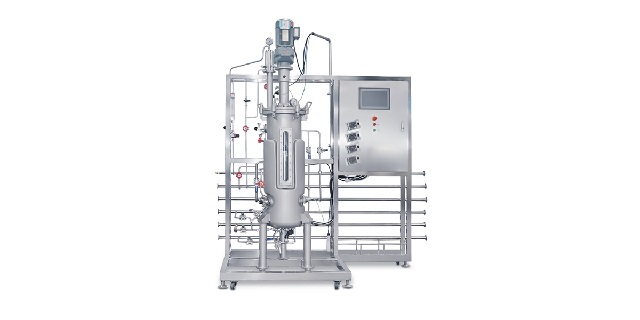
氨基酸发酵罐采购需聚焦于工艺适配性与长期运行成本。不同氨基酸菌种对溶氧、剪切力、pH值控制精度存在差异化需求,例如赖氨酸发酵需要高功率搅拌系统,而谷氨酸生产更注重精密补料与消泡控制。采购前应明确罐体容积与工作体积的匹配度,避免过度设计造成能源浪费。关键部件如空气分布器、换热单元需针对高密度发酵场景优化,防止局部代谢物积累。供应商的工艺支持能力尤为重要,需考察其是否能提供菌种适应性调试、培养基优化等增值服务。对于大型生产线,建议分阶段采购并开展中试验证,降低技术风险。霄汉实业发展有限公司在氨基酸发酵领域提供定制化解决方案,将提取浓缩装备技术与生物反应器平台相结合,帮助客户实现从工艺设计到设备验证的全流程覆盖。公司成立于2013年,依托自动化系统集成经验,为生物化工企业提供符合FDA规范的发酵罐设备。符合药品生产质量管理规范,提供完整验证文件与审计追踪功能。佛山工业大型发酵罐安装
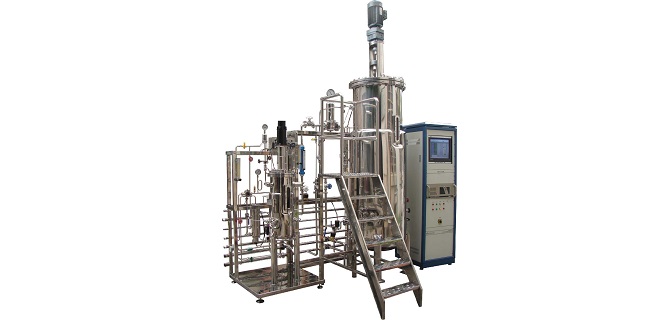
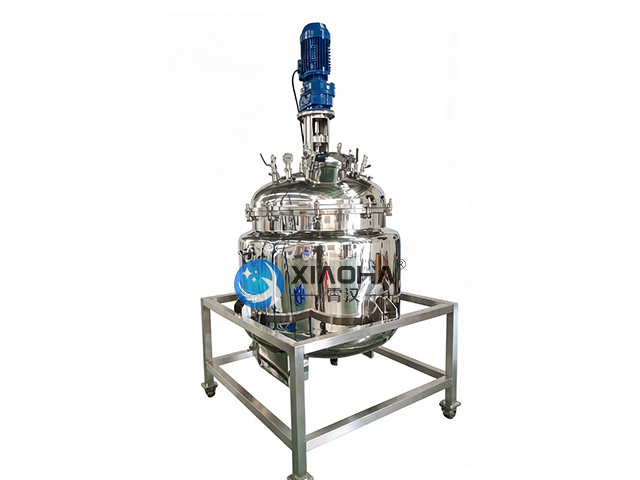
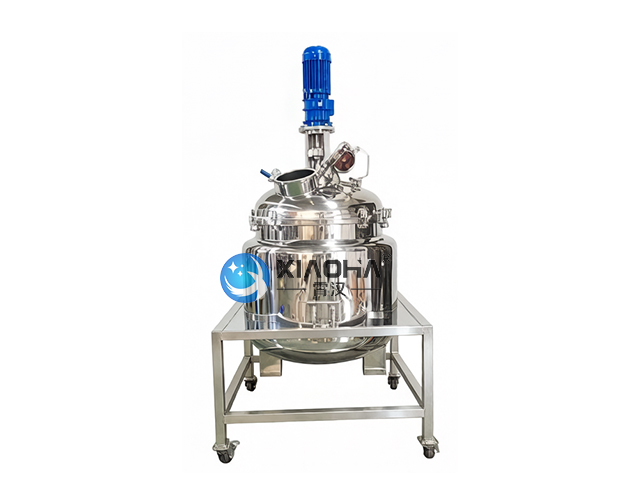
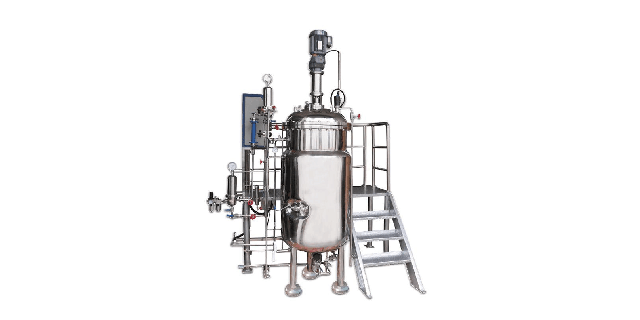
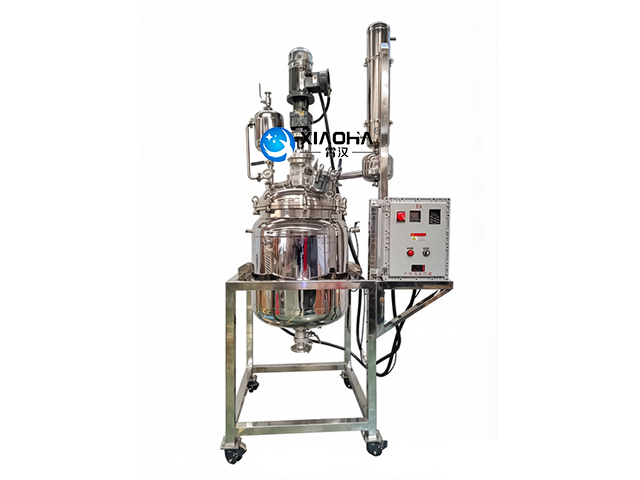
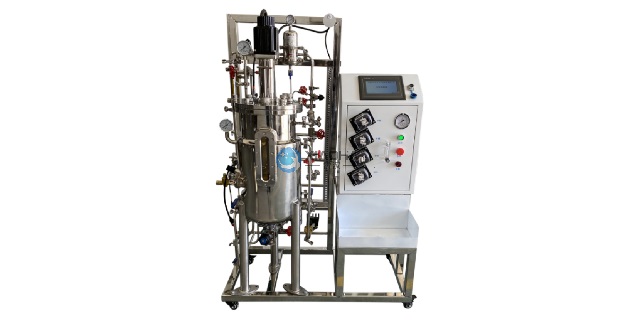
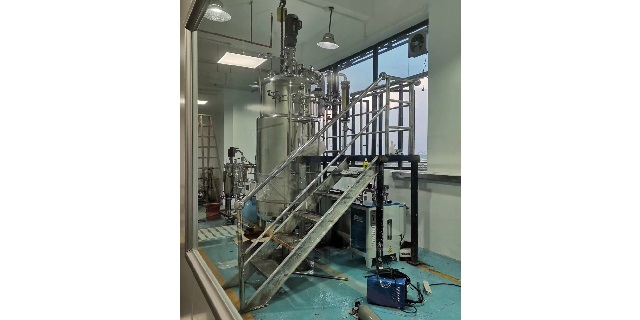
工业发酵罐是指用于大规模工业化生产的发酵设备,单罐容积通常在1立方米(1000L)以上,大型可达数百立方米。工业发酵罐的设计目标是在保证产品质量的前提下,比较大化产量、降低能耗、提高操作自动化程度并确保长期稳定运行。与实验室或中试设备相比,工业发酵罐更加注重传质传热效率、机械可靠性、易清洁维护性以及符合安全规范。工业发酵罐多采用316L或304不锈钢制造,罐体壁厚根据压力和容积计算确定,外壁通常包覆保温层以减少能量损失。换热系统是工业罐的设计重点,常见形式包括外部夹套、内部螺旋盘管或外循环板式换热器,冷却面积需满足比较大代谢热负荷。搅拌系统采用大功率电机(几十到几百千瓦)和多层搅拌桨,搅拌轴需进行动平衡和临界转速校核。机械密封通常采用双端面带冲洗系统的形式,确保长时间运转不泄漏。通气系统配备高效空气过滤器(除菌率99.9999%)和蒸汽灭菌管路。工业发酵罐通常与DCS系统连接,实现远程集中监控和批次管理。安全方面,罐体需配置安全阀、爆破片、压力变送器、液位报警等保护装置。佛山工业大型发酵罐安装适用于麸皮、豆粕等固态基质,为细菌提供仿生固态培养环境。
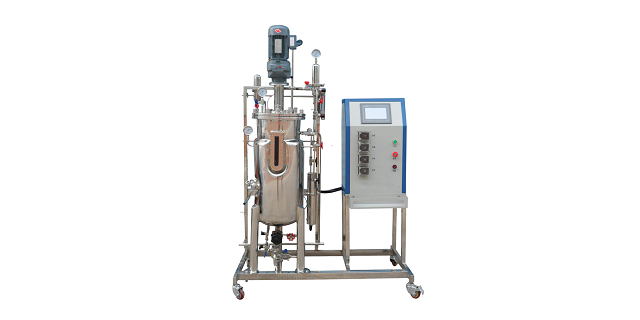
固体发酵罐是用于微生物在低水分活度、不溶性固体基质上进行生长和代谢的设备,广泛应用于生物肥料、饲料添加剂、生物农药、酶制剂、食用菌栽培等领域。与液体发酵罐不同,固体发酵罐内物料呈固态或半固态,含水量通常控制在40%~70%,因此无法依靠传统的搅拌桨进行混合,而是采用螺旋带式搅拌、翻料滚筒或旋转罐体等方式实现物料的翻动和传质。固体发酵过程中传热和传氧是两大难点:微生物代谢会产生大量热量,而固体物料导热性差,容易形成局部高温区;同时,固体颗粒间隙中的氧气传输远慢于液体,需通过强制通风或间歇翻料来改善供氧。固体发酵罐通常设计有底部或侧壁通风系统,通入无菌加湿空气,既带走代谢热,又补充氧气。罐体多采用不锈钢材质,内壁光滑便于出料和清洗,同时配备夹套或内部盘管用于加热或冷却。由于固体发酵罐的搅拌和翻动对菌丝体可能产生剪切损伤,设计时需在混合均匀性和剪切力之间取得平衡。霄汉实业发展(广州)有限公司开发的固体发酵罐采用低速大扭矩翻料机构,配合可调节通风量和湿度控制系统,能够精细调控发酵过程中的温度、水分和溶氧。
乳酸菌培养发酵罐供应商的筛选需结合行业特性与工艺需求。生物制药企业对设备洁净度、材料兼容性及规模化生产能力有明确标准,食品行业更关注成本控制与批次稳定性。供应商需具备完整的资质认证体系,如GMP、FDA合规性文件,并能提供从实验室到工业级的全系列产品线。实际采购中,用户常通过设备材质、换热效率、搅拌精度等参数对比供应商技术实力,同时考察案例库是否覆盖同类菌种发酵场景。部分企业会要求供应商提供定制化方案,例如针对乳酸菌产酸速率优化罐体结构或增加在线监测接口。售后维保能力也是关键指标,包括备件供应速度、远程诊断支持等。霄汉实业发展有限公司作为高新技术企业,依托自动化系统集成与生物反应器研发经验,为乳酸菌发酵领域提供实验室至工业化全系列发酵罐设备。公司通过工艺设计、安装调试到合规验证的全流程服务,确保设备符合GMP与FDA规范,其24小时响应机制与定期预防性维护服务为发酵工艺稳定性提供支持。除发酵罐外,还涵盖细胞破碎仪、离心机和冷冻干燥机等下游装备。
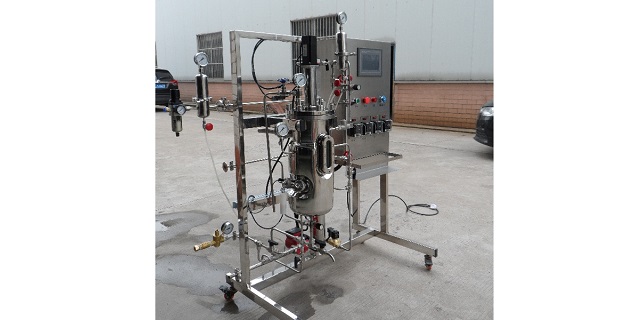
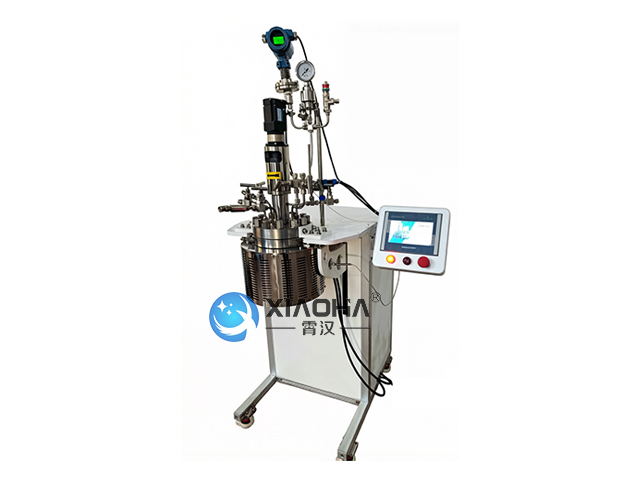
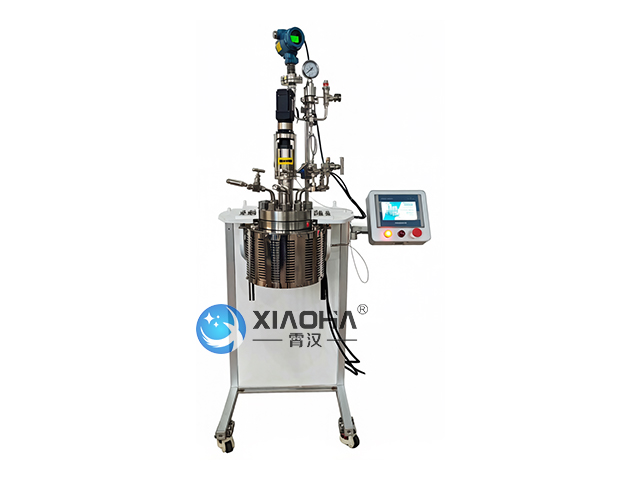
实验室小型发酵罐是专为科研和小试工艺开发设计的小容积发酵设备,通常指1L~30L之间的发酵罐。这类设备的主要特点是灵活性高、控制精细、易于清洗灭菌和操作。实验室小型发酵罐广泛应用于菌种筛选、培养基优化、发酵动力学研究、工艺条件探索以及放大参数的获取。在材质选择上,玻璃罐因透光性好、便于直接观察而受到青睐,尤其适合观察菌体形态、泡沫产生和搅拌效果;不锈钢罐则更坚固耐用,适合需要避光培养或严格厌氧的工艺。实验室小型发酵罐通常采用电加热或循环水浴控温,通过小型蠕动泵实现补料和pH调节,搅拌系统采用伺服电机或直流电机,转速可调范围宽(50~1500rpm)。通气系统配备高精度转子流量计或质量流量控制器,空气经0.22μm除菌过滤器后通入罐底分布器。控制系统多采用集成式微电脑或PLC,可实时显示并记录温度、pH、溶解氧、转速、罐压等参数,支持数据导出。霄汉实业发展(广州)有限公司提供的实验室小型发酵罐结构紧凑,占地面积小,可放置在生物安全柜或超净工作台内使用。公司产品分为手动型(适合教学)和全自动型(适合科研),并可按照客户需求增加尾气分析、在线甲醇/葡萄糖检测等高级功能,是生物技术实验室的理想选择。受容积、材质与自动化程度影响,从数万元到数百万元不等。广东乳酸菌培养发酵罐制造商
丁醇发酵设备选型注重耐溶剂、控通气、防爆,适配非牛顿流体搅拌与冷却容量。佛山工业大型发酵罐安装
控温发酵罐是指配备高精度温度控制系统,能够根据发酵工艺要求自动调节罐内温度的发酵设备。温度是影响微生物生长和代谢的关键因素之一:温度过低会减缓代谢速率,延长发酵周期;温度过高可能导致菌体死亡或产生不良副产物;温度波动则会引起代谢紊乱。控温发酵罐的温控系统一般由换热部件(夹套、盘管或外部换热器)、热媒/冷媒供给单元(蒸汽、热水、冰水、乙二醇溶液)、温度传感器(铂电阻或热电偶)以及PID控制器组成。在发酵过程中,控制器将传感器实测温度与设定值比较,通过调节蒸汽或冷却介质的阀门开度,实现精细控温,典型精度可达±0.1~0.5℃。对于好氧发酵,微生物代谢产热量大,冷却能力往往比加热能力更为关键。控温发酵罐的换热面积需根据比较大热负荷(通常出现在对数生长期)进行计算。在高温灭菌阶段,控温系统还需具备快速升温和降温能力,以减少灭菌总时间对培养基营养成分的破坏。霄汉实业发展(广州)有限公司生产的控温发酵罐采用模块化温控单元,支持热水循环加热和冰水直通冷却,响应速度快。对于温发酵工艺(如某些啤酒发酵),公司还可提供乙二醇深冷控温系统。所有控温参数均集成在PLC人机界面中,可设置多段温度曲线并自动执行。佛山工业大型发酵罐安装
霄汉实业发展(广州)有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来霄汉实业发展供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
文章来源地址: http://huagong.chanpin818.com/swyqal/fajiaoguanby/deta_38062815.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。