
 [VIP第1年] 指数:3

聚四氟乙烯的力学性能相对一般,其拉伸强度约为20至30兆帕,断裂伸长率约为200%至400%,硬度较低(邵氏D50至D65),具有较好的柔韧性。PTFE的一个明显特点是存在"冷流"现象,即在持续载荷作用下会发生缓慢的塑性变形(蠕变),这使得PTFE在长期受压或受载时尺寸稳定性较差。冷流特性对衬四氟设备的设计和制造提出了特殊要求:在法兰密封面设计中,需考虑PTFE的冷流和应力松弛,采用合适的垫片结构和预紧力,保证密封的长期可靠性;在衬里结构设计中,需控制PTFE衬层所承受的应力,避免因冷流导致衬层减薄或破损。为改善PTFE的冷流性能,工程上常采用填充改性方法,在PTFE中加入玻璃纤维、碳纤维、石墨、青铜粉等填充剂,提高其抗蠕变性和耐磨性,制成填充PTFE,用于密封件、支撑件等需要承受载荷的部位。此外,PTFE的导热系数较低(约0.25瓦每米每开),热膨胀系数较大(约为钢的10倍),在衬四氟设备的传热设计和温度控制中需充分考虑这些因素,避免因温差应力导致衬层开裂或脱层。选择松尚复合材料,就是选择质量、真诚和未来。淄博内衬聚四氟乙烯设备厂家
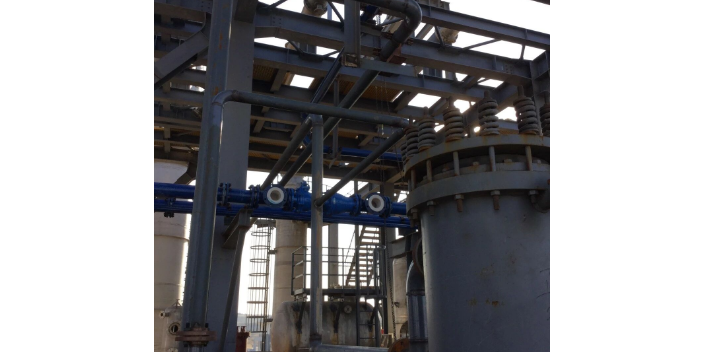
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。淄博喷涂四氟设备淄博松尚复合材料团队从用户需求出发。
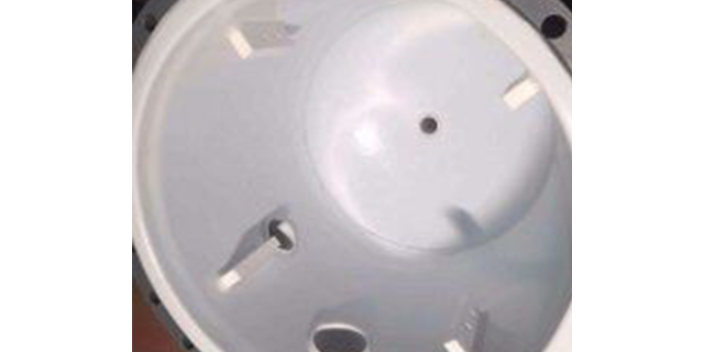
衬四氟设备的设计需遵循相关的国家标准、行业规范和企业标准,确保设备的安全性、可靠性和经济性。主要设计标准包括:GB 150《压力容器》规定了钢制压力容器的强度、结构和制造要求,是衬四氟设备钢壳设计的基础;GB/T 25151《化工设备衬里技术条件》规定了化工设备衬里的材料、工艺、检验和验收要求;HG/T 4093《氟塑料衬里设备》和HG/T 4584《氟塑料衬里管道》是氟塑料衬里设备和管道的行业标准,规定了衬里层的厚度、结合强度、耐压、耐温等性能指标;JB/T 2932《化工设备衬里技术条件》也涉及衬里设备的要求。对于出口设备或采用国际标准的项目,可参考ASME规范(美国机械工程师协会)、DIN标准(德国工业标准)等国际标准。设计时还需考虑介质特性(腐蚀性、毒性、易燃易爆等)、工况参数(温度、压力、流量等)、环境条件(室外、室内、地震等)和使用要求,进行强度计算、稳定性计算、传热计算和结构设计。对于负压工况,需进行衬层抗负压稳定性校核;对于高温工况,需考虑PTFE与钢的热膨胀差引起的热应力,必要时进行热应力分析。
衬四氟设备需按规定的周期进行定期检验和维护,及时发现和处理衬层老化、损伤等隐患,保证设备持续安全运行。定期检验周期一般根据设备工况、介质腐蚀性和使用经验确定,通常每年进行一次外部检查,每2至3年进行一次内部检查,每6年进行一次检验。外部检查包括:设备外观有无变形、渗漏,法兰密封点状态,保温层是否完好,接地是否良好,安全附件(安全阀、压力表等)是否在校验期内。内部检查需排空物料、清洗干燥后进行,内容包括:衬层外观检查(有无鼓包、裂纹、脱层、变色、磨损),电火花检漏(发现针眼和裂纹),衬层厚度测量(监控减薄情况),法兰翻边和焊缝检查,搅拌桨和内件检查等。对于发现的衬层缺陷,需根据严重程度进行维修:轻微划伤和浅裂纹可用PFA焊条补焊;较大面积损伤需切除损伤部位补衬;严重脱层或大面积损伤需更换衬层。维修后需重新进行电火花检漏和压力试验,验证维修质量。定期检验和维修记录需存档,建立设备技术档案,为设备寿命评估和更新决策提供依据。淄博松尚复合材料有限公司设备的引进更加丰富了公司的设备品种,为用户提供了更多的选择空间。
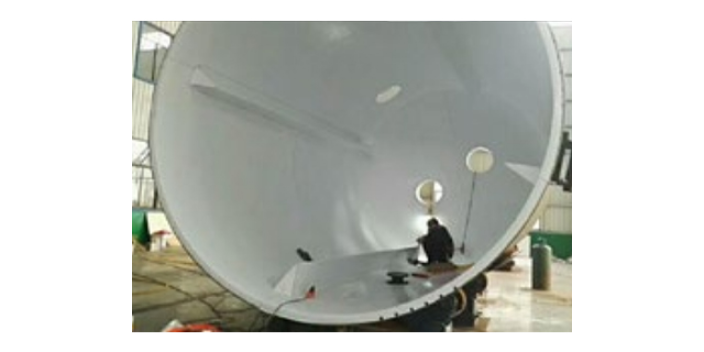
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。松尚坚持“顾客至上,合作共赢”。淄博喷涂四氟设备
淄博松尚复合材料有限公司创新发展,努力拼搏。淄博内衬聚四氟乙烯设备厂家
电火花检漏是衬四氟设备衬里层针眼、裂纹等缺陷检测的主要方法,其原理是利用高压电火花在衬层表面扫描,当遇到衬层存在针眼或薄弱点时,高压电击穿缺陷处产生火花放电,同时报警提示缺陷位置。电火花检漏仪由高压发生器、探头和报警装置组成,检测时将探头(毛刷或导电橡胶)沿衬层表面移动,探头与钢壳之间施加一定电压(根据衬层厚度选择,一般为每毫米5至10千伏,如3毫米衬层用15至30千伏),探头移动速度不超过50毫米每秒。检测标准要求衬层在规定电压下无击穿放电现象,即为合格;若发现击穿点,需标记位置并进行返修补焊,返修后重新检测。电火花检漏具有检测灵敏度高、操作简便、可现场检测等优点,能发现肉眼难以察觉的微小针眼和裂纹,是衬四氟设备出厂检验和定期检验的关键项目。检测时需注意:衬层表面需干燥清洁,避免水分和油污影响检测;检测电压需根据衬层厚度合理选择,电压过低会漏检,电压过高可能击穿合格衬层;检测需覆盖全部衬层表面,包括焊缝、转角、翻边等薄弱部位;检测人员需做好绝缘防护,防止高压触电。淄博内衬聚四氟乙烯设备厂家
文章来源地址: http://huagong.chanpin818.com/cysbqv/chuguan/deta_39320473.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。