
 [VIP第1年] 指数:3

渗透性检测和针眼检测是评价衬四氟设备衬里层致密性和耐渗透性能的重要方法。PTFE虽然化学稳定性较高,但仍存在一定的气体和液体渗透性,尤其在高温高压下,小分子介质可能通过衬层的微观孔隙或缺陷渗透至钢壳,引起钢壳腐蚀。渗透性检测通常在工艺评定或型式试验时进行,将衬层试样置于特定介质和温度压力条件下,测定介质的渗透速率和渗透量,评价衬层的抗渗透性能。针眼检测是检测衬层中肉眼不可见的微小针眼和通道,主要采用电火花检漏(见前述),也可采用染色渗透法——在衬层表面涂覆渗透液,一定时间后观察衬层背面是否出现渗透液痕迹,判断是否存在针眼。对于高纯度介质(如电子化学品)或剧毒介质工况,对衬层的致密性和针眼要求较为严格,需采用高灵敏度检测方法,如氦质谱检漏(检测灵敏度可达10⁻⁹帕·立方米每秒),确保衬层无任何渗透通道。渗透性和针眼检测结果反映了衬里工艺的成熟度和衬层质量,是衬四氟设备质量验收的重要参考,对于不合格的衬层需返修补焊或更换,直至检测结果达标。松尚复合材料累积点滴改进,迈向优良品质!淄博喷涂四氟设备批发
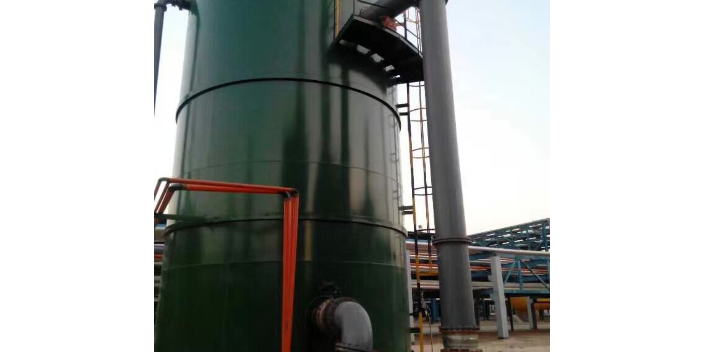
衬四氟反应釜是用于进行腐蚀性物料化学反应的钢制复合反应设备,其结构相对复杂,主要由釜体(含筒体和封头)、PTFE防腐衬里层、搅拌装置、传动装置、传热装置、密封装置和工艺接管等组成。釜体一般采用碳钢或不锈钢制造,设计压力和设计温度根据工艺要求确定,常见设计压力为常压至1.6兆帕,设计温度为-20℃至200℃。PTFE衬里层覆盖釜体内壁、搅拌桨、挡板等所有与物料接触的表面,厚度一般为3至5毫米。搅拌装置由搅拌轴和搅拌桨组成,搅拌桨常采用锚式、框式、桨式或推进式,桨叶表面衬覆PTFE或整体采用PTFE/填充PTFE制造。传动装置由电机、减速机和联轴器组成,提供搅拌动力。传热装置一般采用夹套结构,夹套内通入蒸汽、导热油或冷却水,通过釜壁传热;对于需精确控温的反应,可增设内部盘管。密封装置采用机械密封或填料密封,密封材料选用耐腐蚀的PTFE或填充PTFE。工艺接管包括进料口、出料口、回流口、测温口、测压口、取样口等,接管内壁衬覆PTFE。反应釜的整体结构需保证搅拌均匀、传热良好、密封可靠、耐腐蚀,满足化学反应工艺的要求。淄博钢衬塑设备批发淄博松尚复合材料凭借多年的经验,依托雄厚的科研实力。
缠绕烧结工艺是将PTFE薄膜或切削薄带多层缠绕在芯棒或钢体内壁,经加压、高温烧结使各层熔合为一体,形成衬里的工艺方法。缠绕工艺灵活性高,可适配复杂形状和不规则结构的衬里,衬层壁厚可通过缠绕层数调节,一般控制在3毫米以内。缠绕烧结后的衬层无接缝,整体性好,适用于异形管件、塔节、容器封头等部件的衬里。缠绕工艺的不足在于缠绕层间结合力依赖烧结质量,若烧结温度或压力不足,层间易出现分层;缠绕工艺的生产效率相对较低,适合中小批量或定制化生产。推压紧衬工艺是将模压成型的PTFE管或推压成型的PTFE管加热后推入(或拉入)钢管内部,利用PTFE的热胀冷缩特性,使衬管在冷却后回弹贴紧钢管内壁,形成紧衬结构。推压紧衬工艺效率较高,适合中小口径直管的生产,衬层壁厚均匀,与钢管贴合紧密,抗负压性能较好。推压紧衬的衬管两端通过加热翻边形成法兰密封面,与钢法兰配合实现管道连接的密封。缠绕和推压工艺各有特点,在衬四氟设备制造中根据产品类型和工况要求选用。
聚四氟乙烯的表面能很低,约为18至22毫牛每米,是固体材料中表面能较低的一种,这一特性使其表现出优异的不粘性和自润滑性。大多数液体在PTFE表面难以润湿和铺展,接触角较大,水滴在其表面呈球形滚落,固体物料也难以附着结垢。在化工设备中,低表面能特性使衬四氟设备内壁光滑,介质流动阻力小,不易结垢和挂壁,减少了清理维护频率,保证了介质输送和反应的稳定。对于易结晶、易结垢、高粘度物料的处理,衬四氟设备能有效避免物料在内壁堆积堵塞,维持设备的传热和传质效率。此外,PTFE的低摩擦系数(约为0.04至0.1,是固体材料中较低的)赋予其良好的自润滑性,可用于制作密封件、轴承、导轨等需要减摩的部件。不粘特性还使衬四氟设备在食品、医药等对清洁度要求高的领域应用时,易于清洗消毒,避免物料残留和交叉污染,符合卫生级设备的要求。松尚通过专业的知识和可靠技术为客户提供服务。
衬四氟设备投入运行后,需建立日常运行监测制度,及时掌握设备运行状态,保证设备安全稳定运行。日常监测内容主要包括:工艺参数监测——定时记录设备内的温度、压力、液位、流量等参数,检查是否在规定范围内,有无异常波动;泄漏监测——定期检查设备法兰、阀门、人孔、接管等密封点有无渗漏,对于剧毒或易燃介质,需设置可燃/有毒气体检测报警仪;振动和噪声监测——对带搅拌装置的反应釜,监测搅拌轴的振动和噪声,判断搅拌和传动系统是否正常;衬层状态监测——通过设备上预留的检查孔、测厚点,定期观察衬层表面状态,有无鼓包、裂纹、变色、减薄等异常;温度应力监测——对于温差较大的工况,监测升降温速率是否控制在允许范围(一般不大于25℃/h),避免温度骤变损伤衬层。运行监测数据需建立台账,定期分析趋势,及时发现异常苗头。对于关键设备,可配置在线监测系统,实现参数的实时采集、记录和报警,提高监测的及时性和准确性。日常运行监测是预防性维护的基础,能有效减少突发故障,延长设备使用寿命。淄博松尚复合材料有限公司受行业客户的好评,值得信赖。淄博钢衬塑设备批发
淄博松尚复合材料团队从用户需求出发。淄博喷涂四氟设备批发
焊接是板衬、缠绕等工艺中连接PTFE衬层的关键技术,焊接质量直接关系到衬里的整体性和耐腐蚀性。PTFE焊接主要采用热风焊,利用高温热风(约420℃)使PFA焊条和PTFE母材表面熔融,在压力下融合形成焊缝。焊接质量控制要点包括:焊前准备——焊条选用与母材相容的PFA焊条,焊条直径根据板厚选择(一般为3至5毫米),焊条表面需清洁无油污;焊接坡口——板缝需加工成V形或X形坡口,坡口角度约60至80度,保证焊条能填满坡口;焊接参数——热风温度控制在400至440℃,焊接速度约100至200毫米每分钟,焊枪角度约45度,施加适当压力使熔融物融合;焊接操作——焊枪沿坡口匀速移动,焊条连续送入,避免中断和接头,焊缝需饱满、略高于母材;多层焊——对于厚板,需进行多层焊接,每层焊完清理后再焊下一层。焊缝常见缺陷包括气孔、虚焊、未熔合、裂纹等,需通过电火花检测和外观检查发现并返修。焊接环境需保持清洁,避免灰尘和油污污染焊缝。焊接人员需经专业培训和考核,持证上岗,保证焊接质量的稳定性和一致性。淄博喷涂四氟设备批发
文章来源地址: http://huagong.chanpin818.com/cysbqv/chuguan/deta_39420211.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。